





¿Pueden soldarse los silos de acero inoxidable in situ sin comprometer el cumplimiento de los requisitos de calidad alimentaria?
Time : 05-10-2026
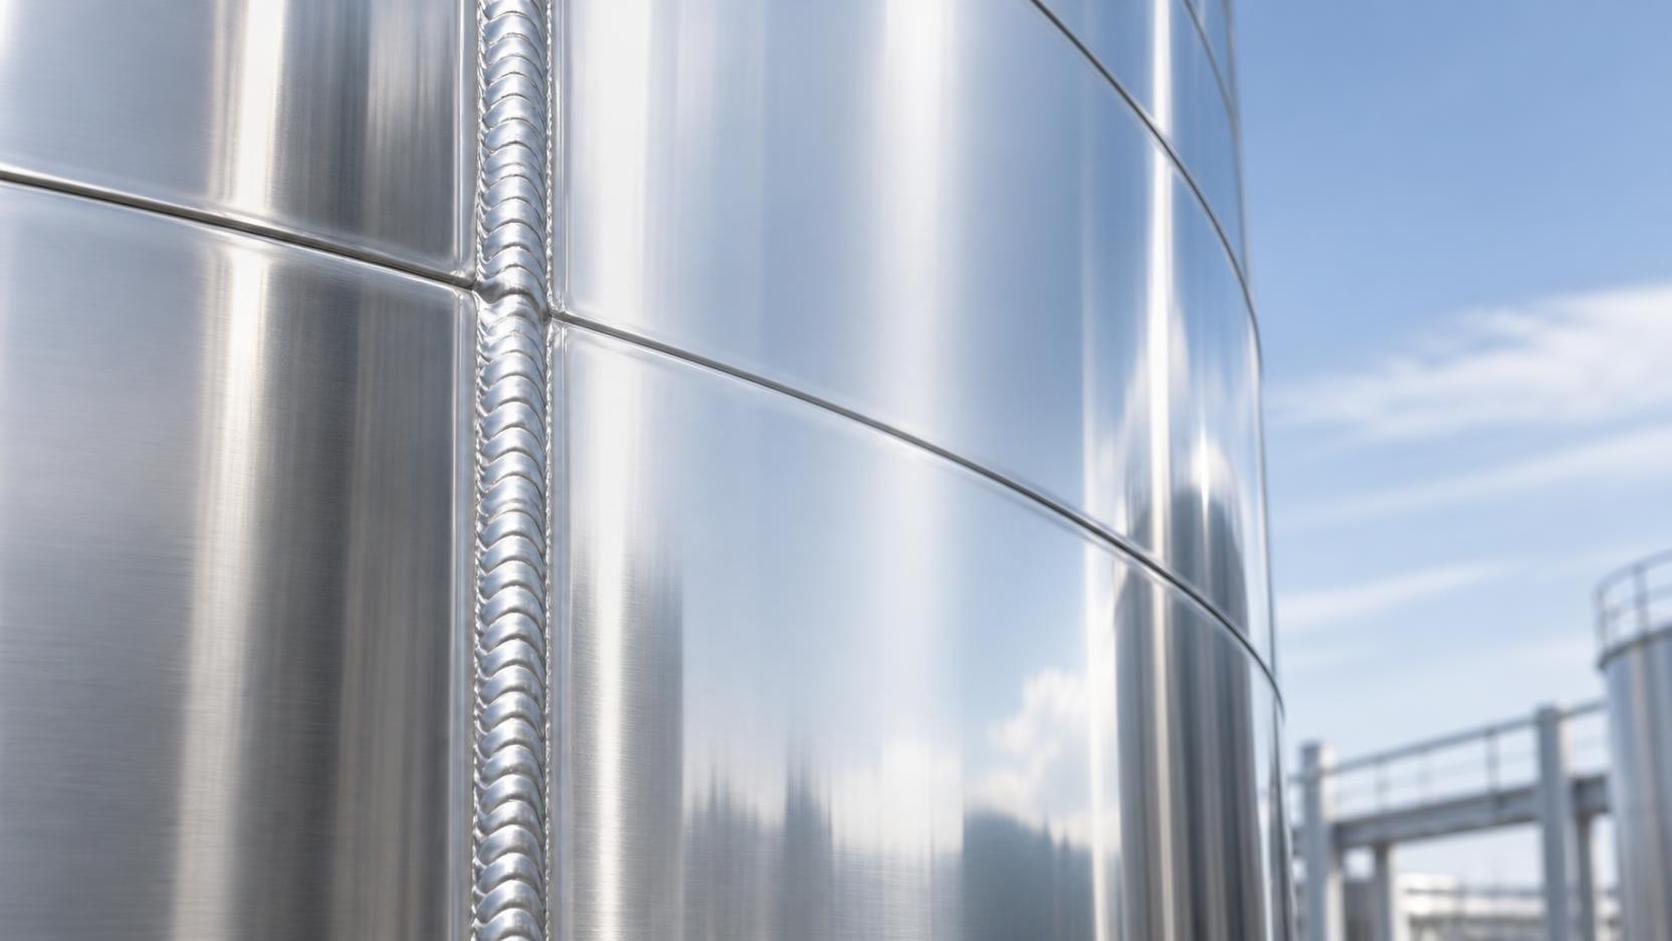
Sí: los silos de acero inoxidable pueden soldarse in situ manteniendo el pleno cumplimiento de los requisitos de grado alimentario, pero solo cuando se siguen estrictos protocolos de materiales, procedimientos y validación. Para los profesionales de control de calidad y seguridad que supervisan proyectos de almacenamiento a granel para alimentos, productos farmacéuticos o materiales de alta pureza, es fundamental comprender la soldabilidad, los requisitos de acabado superficial (p. ej., Ra ≤ 0.8 μm) y las normas de pasivación posterior a la soldadura de los silos de acero inoxidable. Shandong Guokai International Trade Co., Ltd. aprovecha equipos de soldadura en campo certificados conforme a ISO, procedimientos conformes con ASME y verificaciones de terceros para garantizar que cada soldadura in situ cumpla las normas FDA, 3-A y EC 1935/2004, sin comprometer la higiene, la resistencia a la corrosión ni la integridad estructural.
La soldadura in situ de silos de acero inoxidable no es inherentemente no conforme, pero traslada la responsabilidad de la fabricación controlada en fábrica al aseguramiento de calidad ejecutado en campo. A diferencia de las unidades soldadas en taller, donde las variables ambientales se gestionan estrictamente, las condiciones de campo introducen variables no controladas: humedad ambiental, partículas transportadas por el viento, fluctuaciones de temperatura y consistencia de los operarios entre turnos. Estos factores afectan directamente a la geometría del cordón de soldadura, la anchura de la zona afectada por el calor (HAZ) y la regeneración de la capa de óxido de cromo, todo lo cual determina si una soldadura permanece inerte, lisa y resistente a los microorganismos.
La cuestión central no reside en *si* la soldadura puede realizarse in situ, sino en *cómo* se verifica la integridad de la soldadura frente a los criterios de grado alimentario. FDA 21 CFR Part 110 y EC 1935/2004 no prohíben la soldadura en campo; exigen que las superficies finales cumplan umbrales definidos de rugosidad, composición química y rendimiento de la capa pasiva. En concreto, se exige Ra ≤ 0.8 μm para las superficies en contacto con el producto en aplicaciones lácteas, de fórmula infantil y farmacéuticas estériles, no como una referencia arbitraria, sino porque las irregularidades superficiales que superan este valor retienen residuos orgánicos, dificultan la limpieza y aceleran las picaduras localizadas bajo ciclos CIP repetidos. Una soldadura que supera la inspección visual y la radiografía aún puede no superar las pruebas de retención microbiana si su microacabado supera Ra 1.2 μm o contiene contaminación de hierro incrustada.
Por lo tanto, la especificación del procedimiento de soldadura (WPS) debe ir más allá de la resistencia mecánica. Debe definir la química del metal de aportación (p. ej., ER316L con ≤ 0.02% de carbono), los límites de temperatura entre pasadas (≤ 150°C para evitar la formación de fase sigma), la pureza del gas de protección (≥ 99.998% de argón con ≤ 3 ppm O₂) y el tiempo de espera posterior a la soldadura antes de la pasivación. Los equipos de campo que utilizan plantillas WPS genéricas para “acero inoxidable” suelen pasar por alto que los metales base 304 y 316L exigen controles de aporte térmico diferentes, y que el riesgo de sensibilización en los límites de grano aumenta exponencialmente por encima de 425°C durante más de 30 segundos. Sin monitorización térmica en tiempo real y registros documentados de enfriamiento entre pasadas, no puede demostrarse objetivamente el cumplimiento.
La verificación del acabado superficial es igualmente innegociable. La medición de Ra por sí sola es insuficiente. La guía de la FDA para la industria: Current Good Manufacturing Practice (CGMP) for Food señala que “la textura superficial debe evaluarse mediante perfilometría calibrada en múltiples puntos por cada cordón de soldadura, incluidos la raíz, el recubrimiento y las zonas afectadas por el calor”. Una lectura puntual de Ra en la corona de la soldadura no refleja las socavaduras ni las microgrietas a lo largo del pie del cordón, lugares comunes de nucleación de biopelículas. Los auditores externos rechazan habitualmente soldaduras cuando los trazados del perfilómetro muestran una desviación >15% en la altura de pico a valle a lo largo de una longitud de muestreo de 1 mm, incluso si el Ra medio está dentro de especificación. Este nivel de detalle exige metrología in situ, no cupones enviados a laboratorio.
La pasivación no es un paso cosmético: es el restablecimiento funcional de la capa pasiva de óxido de cromo. ASTM A967 exige pasivación con ácido nítrico o ácido cítrico después de la soldadura, pero las aplicaciones de grado alimentario requieren restricciones adicionales: la temperatura del baño debe mantenerse entre 50–60°C (para evitar la fisuración por corrosión bajo tensión por cloruros), el tiempo de inmersión debe validarse según el espesor de la soldadura y la aleación (no fijarse en 30 minutos), y el enjuague con agua posterior a la pasivación debe alcanzar < 10 ppm de sólidos disueltos totales (TDS) para evitar la oxidación instantánea. La pasivación en campo sin medidores de conductividad, registradores de pH y analizadores de TDS introduce un riesgo no cuantificable. Los cloruros residuales, incluso a 2 ppm, inician corrosión por rendijas en un plazo de 12 meses bajo exposición cíclica de humedad y secado.
La documentación es el último control decisivo. Un paquete de soldadura in situ conforme debe incluir: tarjetas de identificación de soldadores certificados con registros de cualificación vigentes (ASME Section IX QW-301), números de lote trazables del alambre de aportación con informes de pruebas de fábrica, registros de imágenes térmicas por pasada, informes de perfilometría firmados por metrólogos acreditados y certificados de validación de pasivación de terceros que hagan referencia a ASTM A967 Método A o B. Los “informes de inspección de soldadura” genéricos que carecen de estos elementos no tienen valor durante las auditorías de preaprobación de la FDA ni las revisiones de certificación de las normas sanitarias 3-A.
Este rigor explica por qué algunos fabricantes rechazan por completo la soldadura in situ, mientras que otros, como Shandong Guokai, la integran en su modelo de entrega certificado. Su enfoque trata cada soldadura en campo como un evento de validación independiente: la preparación de las juntas antes de soldar se presencia y fotografía; las temperaturas entre pasadas se registran mediante termopares con Bluetooth sincronizados con paneles de control de calidad basados en la nube; y cada cordón terminado se somete simultáneamente a perfilometría y pruebas de ferroxilo para detectar hierro libre. Ninguna soldadura pasa a la siguiente etapa hasta que todos los datos son aprobados por un ingeniero de calidad designado, no solo por el supervisor del sitio.
Para los usuarios finales que evalúan proveedores, la pregunta no es “¿Pueden soldar in situ?”, sino “¿Cómo demuestran que cada soldadura cumple los límites de migración de níquel y cromo del Anexo I de EC 1935/2004?”. Las pruebas de migración, exigidas para cualquier superficie en contacto con alimentos, deben realizarse en muestras realmente soldadas, no en cupones de metal base. Los proveedores que citan el “cumplimiento del material” sin proporcionar informes de pruebas de migración para juntas soldadas omiten la variable más determinante.
Los silos de acero inoxidable soldados en campo siguen siendo viables para aplicaciones de grado alimentario, pero solo cuando se tratan como sistemas diseñados, no como estructuras fabricadas. El Silo de acero para pienso granulado ejemplifica este principio: diseñado para el almacenamiento de alimento animal con alto contenido de humedad y grasa, su montaje in situ incluye mapeo obligatorio de soldaduras, registro en tiempo real de la temperatura de la HAZ y espectroscopia de impedancia electroquímica posterior a la pasivación para confirmar un espesor de capa de óxido ≥ 3 nm. Estos protocolos eliminan la ambigüedad: convierten el lenguaje normativo en acciones medibles, repetibles y auditables.
El cumplimiento no se logra seleccionando acero inoxidable: se mantiene mediante una transformación metalúrgica controlada. Cada soldadura in situ es un evento localizado de refabricación. Su éxito depende menos de la habilidad del soldador que de la precisión del sistema de verificación que lo rodea.
Publicaciones relacionadas
- ▶ Cómo gestiona un silo de sólidos a granel el llenado neumático y la descarga por gravedad
- ▶ ¿Qué es un silo para graneles secos y cuándo lo necesita una fábrica?
- ▶ ¿Pueden integrarse los silos de almacenamiento de materiales a granel secos en los sistemas de dosificación existentes controlados por PLC?
- ▶ ¿Los silos para graneles secos diseñados para cumplir con API 650 satisfacen los requisitos de la Sección VIII de ASME?
- ▶ ¿Es viable el almacenamiento de sólidos a granel en silos de acero inoxidable para pequeños distribuidores agroquímicos?
- ▶ ¿Cómo funcionan los sensores de nivel por vibración en silos de acero inoxidable con recubrimiento en polvo?
Mensaje en línea