





¿Los silos para graneles secos diseñados para cumplir con API 650 satisfacen los requisitos de la Sección VIII de ASME?
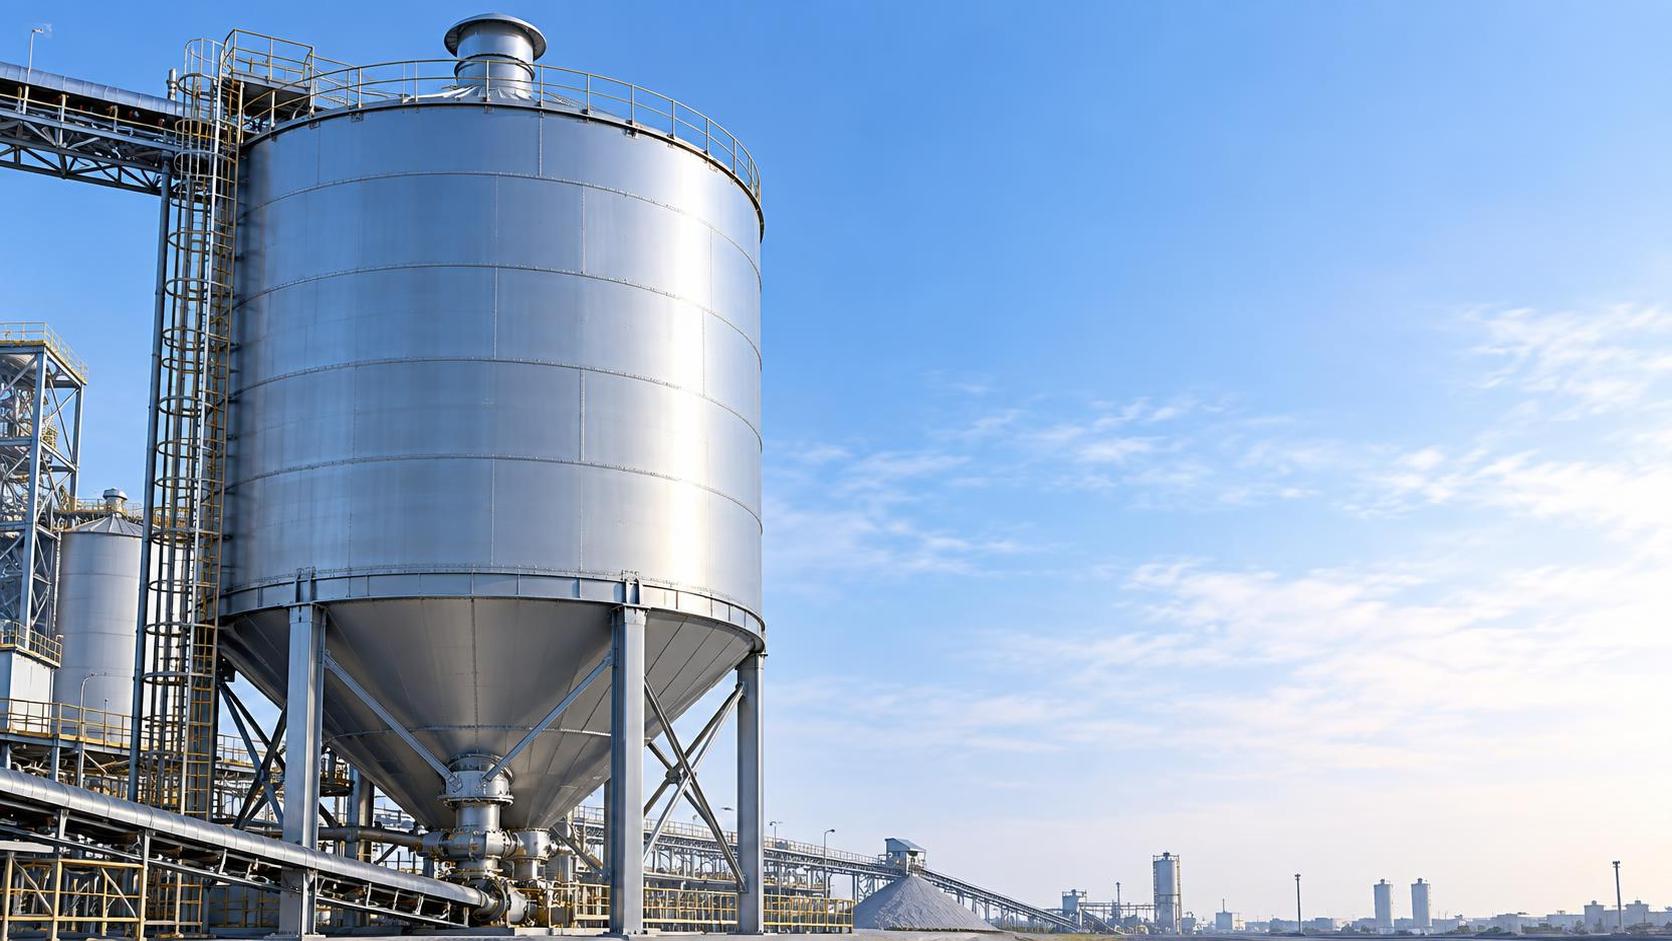
API 650 y ASME Sección VIII abarcan ámbitos de diseño fundamentalmente distintos; ninguna sustituye a la otra, y el cumplimiento de una no implica el cumplimiento de la otra. Un silo para materiales a granel secos diseñado conforme a API 650 está explícitamente destinado al almacenamiento atmosférico o casi atmosférico de sólidos como cemento, cenizas volantes, piedra caliza o grano. Su filosofía estructural se centra en las cargas impulsadas por gravedad, las fuerzas laterales del viento y los sismos, y las presiones de la tolva inducidas por el material, no en la contención de presión interna. En contraste, ASME Sección VIII, División 1 (y especialmente División 2), regula los recipientes diseñados para soportar una diferencia sostenida de presión interna o externa, normalmente ≥15 psi manométricos, lo que exige una rigurosa categorización de tensiones, evaluación de fatiga y verificación obligatoria de la eficiencia de las uniones.
Los requisitos de materiales y fabricación no son intercambiables
API 650 permite una gama más amplia de aceros al carbono, incluidos ASTM A36, A283 y A572, con tensiones admisibles derivadas del límite elástico y factores de seguridad adecuados para servicio no presurizado. ASME Sección VIII exige una trazabilidad de materiales más estricta: registros completos de tratamiento térmico, certificados de ensayo de fábrica (MTR) conforme a ASTM A6/A6M y, con frecuencia, requiere ensayos de impacto para servicio a baja temperatura, incluso cuando las condiciones ambientales parecen benignas. Más importante aún, ASME prohíbe determinadas configuraciones de juntas soldadas permitidas por API 650. Por ejemplo, las soldaduras de filete por una sola cara sin respaldo son aceptables para las uniones entre la virola y el fondo según API 650, pero infringen el requisito de ASME de soldaduras de penetración completa en límites de retención de presión. Del mismo modo, API 650 permite juntas solapadas en zonas sin presión; ASME Sección VIII las prohíbe por completo en la construcción de límites de presión.
El alcance y la metodología del análisis de tensiones difieren significativamente
API 650 se basa en aproximaciones simplificadas de tensiones de membrana y flexión, basadas en la geometría de la virola, la altura de llenado y la densidad del material. No exige análisis por elementos finitos (FEA) para configuraciones estándar y considera las transiciones de tolva como trayectorias de carga secundarias. ASME Sección VIII exige una clasificación detallada de tensiones: tensiones primarias de membrana, de flexión primaria, secundarias y de pico; a cada una se le asignan límites admisibles diferentes y se evalúa frente a modos de fallo específicos. Un silo que opera a 5 psi de presión interna debido a picos del transporte neumático puede quedar por debajo del umbral de 15 psi de ASME para la clasificación obligatoria como recipiente a presión, pero si las variaciones cíclicas de presión superan los 1.000 ciclos durante su vida útil de diseño, se aplican las reglas de fatiga de ASME Sección VIII, División 2, independientemente de la magnitud máxima. Este matiz se pasa por alto con frecuencia durante la especificación inicial.
Los protocolos de inspección y END reflejan diferentes jerarquías de riesgo
API 650 especifica inspección visual (VT) para todas las soldaduras y ensayos radiográficos (RT) opcionales únicamente para juntas de Categoría A en tanques de más de 200 ft de diámetro o que almacenan materiales peligrosos. ASME Sección VIII exige RT o ensayos por ultrasonidos (UT) para todas las soldaduras a tope longitudinales y circunferenciales en componentes que retienen presión, independientemente del tamaño, y requiere una cobertura del 100% para las juntas críticas. Además, ASME exige pruebas hidrostáticas o neumáticas posteriores a la fabricación, incluidos períodos de mantenimiento de presión y protocolos de monitoreo de fugas que no tienen equivalente en API 650. Estas pruebas imponen limitaciones logísticas: las pruebas hidrostáticas en campo de silos de gran diámetro requieren abastecimiento de agua, contención, planificación de drenaje y verificación estructural de las cimentaciones bajo carga transitoria, factores que rara vez se abordan en la ejecución de API 650.
Cuándo el cumplimiento dual se vuelve operativamente necesario
El cumplimiento dual no surge de una superposición normativa, sino de una convergencia funcional. Un silo de cemento que alimenta un reactor de lecho fluidizado puede experimentar contrapresión transitoria durante perturbaciones del sistema; una unidad de almacenamiento de biomasa integrada con digestión anaeróbica puede generar acumulación de biogás que requiera ventilación clasificada para presión. En tales casos, la sección inferior del silo, incluida la tolva, la boquilla de salida y los primeros 2–3 anillos de virolas, debe cumplir ASME Sección VIII, mientras que las secciones cilíndricas superiores siguen cumpliendo API 650. Este diseño híbrido exige una definición precisa de las interfaces: refuerzo de transición, adaptación a la expansión térmica diferencial y etapas de inspección coordinadas. La falta de alineación en este aspecto suele conducir a retrabajos, especialmente cuando las placas de refuerzo de boquillas se dimensionan para cargas API, pero no cumplen los cálculos de sustitución de área de ASME.
Los fabricantes capaces de proporcionar dicha integración deben mantener procedimientos de soldadura con doble certificación (WPS/PQR), autorización de sello ASME “U” para trabajos en límites de presión y planes de control de calidad específicos para API 650, separados de su programa de recipientes a presión. El alcance de la certificación es importante: un sello ASME “U” cubre únicamente los componentes que retienen presión; no se extiende a las estructuras de virolas o techos API 650, salvo que se incluya expresamente en el alcance del Certificado de Autorización. Verificar esta alineación antes de la adquisición evita vacíos contractuales durante la revisión por terceros.
La clarificación de los límites de diseño no es negociable
Un error común es suponer que añadir una válvula de alivio de presión activa automáticamente la aplicabilidad de ASME Sección VIII. No es así. El criterio rector sigue siendo si el recipiente está *diseñado* para contener presión, no si *podría* experimentarla. Si la válvula de alivio se dimensiona únicamente para la ventilación de emergencia de explosiones de polvo (conforme a NFPA 68), y la estructura del silo carece de boquillas, bridas o refuerzos clasificados para presión, ASME Sección VIII no se aplica, incluso si la sobrepresión transitoria supera 15 psi. Por el contrario, especificar una compuerta de salida “clasificada para presión” sin verificar su integración en un límite ASME plenamente cualificado crea una falsa sensación de cumplimiento. Toda la trayectoria de retención de presión, desde la brida de entrada a través de la virola hasta la brida de salida, debe analizarse como un sistema unificado.
Para aplicaciones en las que la dinámica de flujo de polvo induce una presión diferencial sostenida a través de los equipos de descarga, como líneas de transporte neumático en fase densa conectadas directamente a las salidas de silos, la interfaz estructural de línea directa se convierte en la unión crítica de cumplimiento. En este caso, inclusoTanques horizontales de almacenamiento de polvo a granel configurados para descarga por gravedad de baja altura pueden requerir bocas de acceso de salida revisadas por ASME si la presión de transporte aguas arriba se transmite a través de conexiones flexibles o tramos de tubería sin aislamiento.
La verificación en campo a menudo revela brechas ocultas
Durante la puesta en marcha, las discrepancias suelen aparecer en la documentación más que en la fabricación. API 650 exige informes de ensayo de materiales vinculados a los números de anillo de virola; ASME Sección VIII exige trazabilidad del número de colada hasta segmentos individuales de placa. Cuando las placas se cortan de bobinas más grandes y se remarcan, la trazabilidad ASME puede perderse a menos que el fabricante mantenga prácticas de registro dual. Del mismo modo, API 650 permite exenciones de tratamiento térmico posterior a la soldadura (PWHT) para secciones delgadas; ASME Sección VIII puede exigir PWHT para espesores idénticos si el grupo de material y el equivalente de carbono lo justifican, incluso si se utiliza el mismo grado de acero. Estas distinciones solo se vuelven exigibles durante la inspección final, cuando la falta de registros de PWHT o MTR incompletos detienen la aprobación.
En última instancia, la pregunta «¿Los silos para materiales a granel secos diseñados conforme a API 650 cumplen los requisitos de ASME Sección VIII?» tiene una respuesta definitiva: no; no por defecto, ni estructural ni procedimentalmente. La conformidad requiere decisiones de ingeniería deliberadas y documentadas en cada etapa: selección de materiales, diseño de juntas, método de evaluación de tensiones, alcance de END y protocolo de pruebas. Suponer equivalencia implica el riesgo de no aceptación por parte de autoridades jurisdiccionales, suscriptores de seguros o licenciantes de procesos, especialmente en instalaciones de generación eléctrica, procesamiento químico y exportación regulada de grano, donde las trazabilidades de auditoría se examinan hasta el nivel del mapa de soldaduras.
Publicaciones relacionadas
- ▶ Cómo gestiona un silo de sólidos a granel el llenado neumático y la descarga por gravedad
- ▶ ¿Qué es un silo para graneles secos y cuándo lo necesita una fábrica?
- ▶ ¿Pueden integrarse los silos de almacenamiento de materiales a granel secos en los sistemas de dosificación existentes controlados por PLC?
- ▶ ¿Los silos para graneles secos diseñados para cumplir con API 650 satisfacen los requisitos de la Sección VIII de ASME?
- ▶ ¿Es viable el almacenamiento de sólidos a granel en silos de acero inoxidable para pequeños distribuidores agroquímicos?
- ▶ ¿Cómo funcionan los sensores de nivel por vibración en silos de acero inoxidable con recubrimiento en polvo?
Mensaje en línea