





¿Los silos de almacenamiento de materiales a granel secos requieren inspecciones internas periódicas para detectar pérdidas de espesor de pared?
Sí, y esto es lo que el personal de mantenimiento realmente necesita abordar
Respuesta corta:Sí, los silos de almacenamiento de materiales a granel secos requieren inspecciones internas periódicas para detectar la pérdida de espesor de pared, no como una formalidad, sino como una parte innegociable de la gestión de riesgos operativos. No se trata de marcar una casilla ni de satisfacer a un auditor. Se trata de detectar el adelgazamiento antes de que comprometa la capacidad portante, provoque pandeo localizado o conduzca a una falla catastrófica bajo carga completa de producto, especialmente en silos que manipulan materiales abrasivos como cemento, cenizas volantes o escoria granulada.
Para el personal de mantenimiento posventa, el verdadero desafío no es si se necesitan inspecciones, sino saberdónde buscar, con qué profundidad medir y qué desviación realmente importa en la práctica. Muchos suponen que «periódico» significa anual, pero la frecuencia depende de la abrasividad del material, la exposición ambiental (p. ej., humedad costera) y la geometría del silo. Un silo que almacena polvo de piedra caliza en una planta interior seca puede ampliar los intervalos de forma segura; uno que contiene finos de carbón húmedos cerca de un puerto requiere inspecciones trimestrales en zonas de alto riesgo.
Por qué se produce la pérdida de espesor de pared y por qué la inspección visual por sí sola no la detectará
El adelgazamiento de las paredes en silos de almacenamiento de materiales a granel secos rara vez se produce de manera uniforme. Se concentra donde se intersectan el desgaste mecánico y el químico:
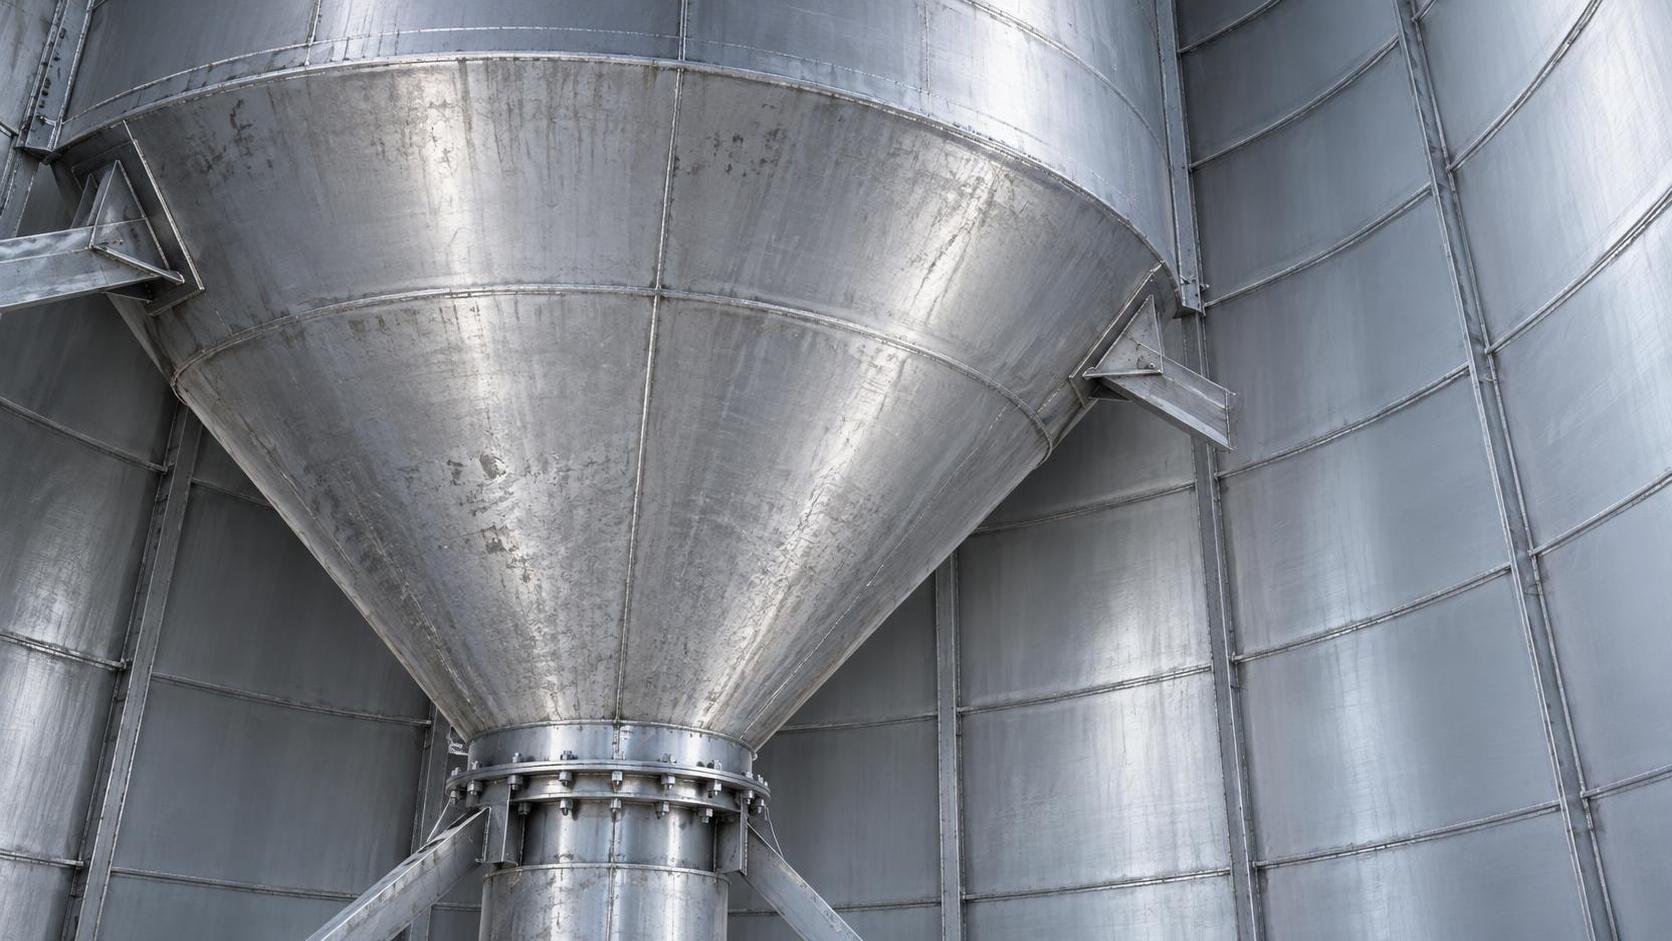
- Tolvas de descarga y conos de transición: El flujo abrasivo genera impacto directo y desgaste por deslizamiento, reduciendo a menudo el espesor entre un 20 y un 40% en 5 años, incluso con acero estándar de 6 mm.
- Zonas de acumulación de material: Las bolsas estancadas retienen humedad y residuos corrosivos (p. ej., cloruros en grano cargado de sal, compuestos de azufre en cenizas volantes), acelerando la corrosión por picaduras bajo depósitos visibles.
- Costuras de soldadura y uniones de rigidizadores: La tensión residual y las microgrietas crean vías de corrosión preferenciales, especialmente si el recubrimiento protector se dañó durante la instalación o reparación.
El óxido superficial o las picaduras menores son fáciles de detectar. Pero el adelgazamiento subsuperficial, el tipo que reduce silenciosamente el margen estructural, permanece invisible sin instrumentación. Por eso, depender únicamente de inspecciones visuales o sondas de cámara pasa por alto una degradación crítica. La medición de espesor por ultrasonidos (UT) es el método mínimo viable, no un lujo.
Qué significa realmente «periódico» y cómo calibrarlo
«Periódico» debe basarse en el riesgo, no en el calendario. Comience con estos tres factores:
- Agresividad del material: Clasifique su producto almacenado utilizando las referencias del índice de abrasión ISO 8501-1 o ASTM D6383. Los materiales de alta abrasión (p. ej., escoria triturada, alúmina) requieren UT cada 6–12 meses en las zonas críticas.
- Vida útil de diseño frente a condiciones reales de servicio: Un silo diseñado para 25 años presupone un entorno controlado y repintado periódico. Si la humedad ambiental supera el 70% HR durante todo el año o la integridad del recubrimiento no se ha verificado en más de 3 años, reduzca a la mitad el intervalo de inspección de referencia.
- Tendencia de datos históricos: Una medición por sí sola revela poco. ¿Tres lecturas consecutivas de UT que muestran una pérdida de >0.1 mm/año en una soldadura de tolva? Eso requiere actuación, no solo «supervisión».
Shandong Guokai International Trade Co., Ltd., que respalda proyectos de silos en los sectores de granos, energía, química y construcción, observa constantemente que los equipos de mantenimiento subestiman la rapidez con la que el adelgazamiento localizado se agrava una vez que supera el umbral del 15%. Por debajo de ese nivel, los márgenes de fatiga siguen siendo aceptables. Por encima, cada pérdida adicional del 1% aumenta de manera desproporcionada la concentración de tensiones y el riesgo.
Dónde medir y qué valores se sostienen en la práctica
No trate toda la envolvente como una sola zona. Priorice estas ubicaciones y mida en varios puntos por zona:
Nota: Estos umbrales suponen acero al carbono (grado Q235/Q345) y ausencia de tratamiento térmico posterior a la soldadura. Para variantes de acero inoxidable o recubiertas, consulte los márgenes de corrosión específicos del material, pero nunca suponga que el recubrimiento elimina la necesidad de verificar el sustrato.
Qué hacer cuando el adelgazamiento supera los límites, más allá de «reemplazar o reparar con parche»
Detectar adelgazamiento no significa automáticamente un reemplazo completo. Las decisiones reales dependen del contexto:
- Si la pérdida está aislada (área <50 mm²) y el espesor restante es ≥4.5 mm, puede ser suficiente un esmerilado local + repintado, siempre queel análisis estructural confirme que no existe riesgo de redistribución de tensiones.
- Si el adelgazamiento se extiende >300 mm a lo largo de una costura de soldadura, las placas de refuerzo son habituales, pero solo si el diseño original de la unión permite la carga muerta adicional y la compatibilidad con la expansión térmica.
- Cuando aparece una pérdida de >20% en las zonas de transición de la tolva, el reemplazo suele ser más económico que el refuerzo, especialmente si el acceso interno es limitado o los costes de andamiaje superan el 40% del valor del componente nuevo.
Aquí es donde la aportación del fabricante es importante. El equipo de soporte de ingeniería de Shandong Guokai revisa rutinariamente los informes de UT comparándolos con los modelos estructurales originales, no solo para aprobar reparaciones, sino para identificar las causas raíz (p. ej., desajuste del patrón de flujo, especificación inadecuada del revestimiento). Ese circuito de retroalimentación mejora los diseños futuros e informa la estrategia de mantenimiento.
Para las instalaciones que gestionan flujos de materiales diversos, las plataformas de silos estandarizadas simplifican este proceso. La serie deSilos de acero para grano, por ejemplo, utiliza ángulos de tolva y radios de transición uniformes, lo que hace que las tendencias de espesor sean más comparables entre unidades y reduce la ambigüedad de diagnóstico durante la interpretación de UT.
Un aspecto que los equipos de mantenimiento pasan por alto sistemáticamente
Inspeccionan la pared, pero olvidan laestructura de soporte. La pérdida de espesor de pared rara vez ocurre de forma aislada. Cuando las paredes de la tolva se adelgazan, las cargas se redistribuyen a columnas, arriostramientos y pernos de anclaje. Sin embargo, menos del 30% de los programas de UT programados incluyen verificación de tensión de pernos o evaluación de corrosión de las placas base de columnas. Un silo puede superar las verificaciones de espesor de pared mientras sus pernos de cimentación se corroen hasta el 60% del límite elástico, una vulnerabilidad silenciosa.
Consejo profesional: Vincule los intervalos de UT a los ciclos de inspección de pernos estructurales. Si su silo utiliza pernos ASTM F3125 Grado A325, verifique la tensión y el estado superficial cada vez que realice UT en las paredes de tolva adyacentes. La corrosión bajo las arandelas o en las roscas de las tuercas es mucho más común y peligrosa que la pérdida uniforme de pared.
Nota final: La inspección no es mantenimiento, es recopilación de información
Tratar la UT interna como una tarea de cumplimiento normativo hace que se pierda su valor estratégico. Cada escaneo genera un conjunto de datos: ¿Dónde se concentra la abrasión? ¿La falla del recubrimiento precede al adelgazamiento o lo sigue? ¿Cómo modifica la humedad estacional los patrones de corrosión? A lo largo de 2–3 años, esto transforma el mantenimiento reactivo en planificación predictiva, permitiendo asignar presupuestos a mejoras específicas en lugar de paradas de emergencia.
Para el personal de mantenimiento posventa, la acción de mayor impacto no es comprar mejores equipos, sino interpretar las mediciones con contexto. No pregunte «¿Está este valor dentro de especificación?», sino «¿Qué ha cambiado desde la última lectura y qué me indica sobre el comportamiento del material, el control ambiental o las prácticas del operador?». Ese cambio de enfoque convierte cada inspección en un punto de decisión, no solo en un dato.
Publicaciones relacionadas
- ▶ Cómo gestiona un silo de sólidos a granel el llenado neumático y la descarga por gravedad
- ▶ ¿Qué es un silo para graneles secos y cuándo lo necesita una fábrica?
- ▶ ¿Pueden integrarse los silos de almacenamiento de materiales a granel secos en los sistemas de dosificación existentes controlados por PLC?
- ▶ ¿Los silos para graneles secos diseñados para cumplir con API 650 satisfacen los requisitos de la Sección VIII de ASME?
- ▶ ¿Es viable el almacenamiento de sólidos a granel en silos de acero inoxidable para pequeños distribuidores agroquímicos?
- ▶ ¿Cómo funcionan los sensores de nivel por vibración en silos de acero inoxidable con recubrimiento en polvo?
Mensaje en línea