





Cómo los tanques de almacenamiento de materiales a granel secos previenen la segregación en líneas de manejo de polvos
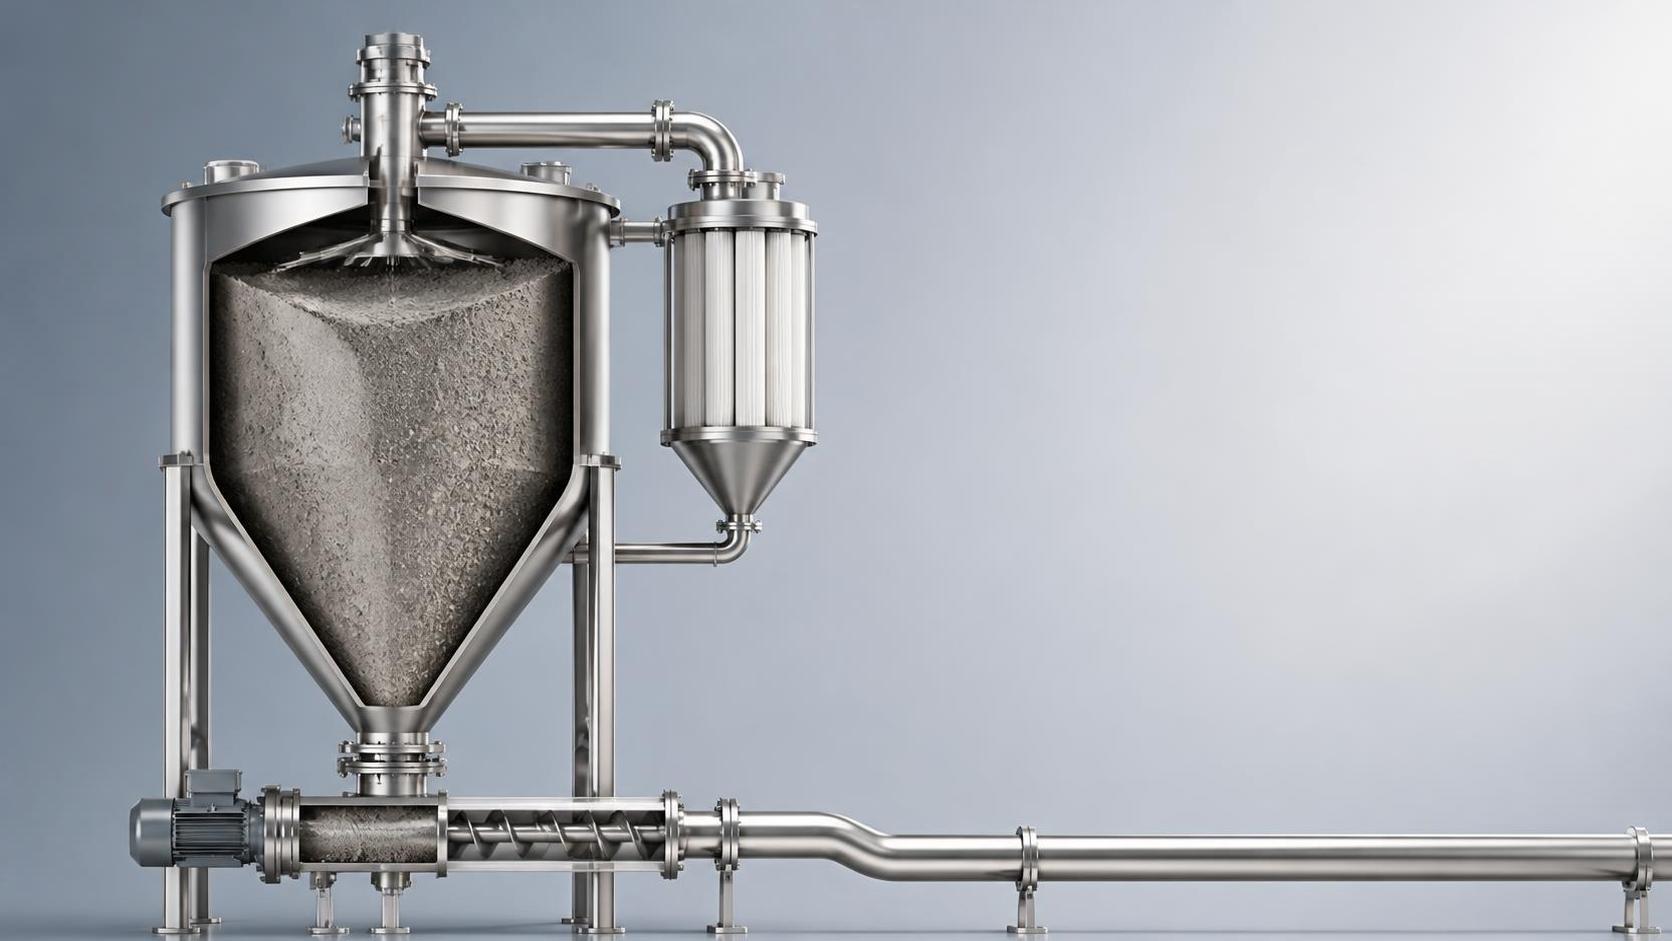
Una línea de polvo puede parecer estable durante la mayor parte de un turno y aun así generar problemas en el punto donde el material más importa. Una mezcla entra al almacenamiento con una distribución de tamaño de partícula aceptable, pero el material que sale de la tolva o el silo se vuelve visiblemente inconsistente: aparecen partículas finas en un lote, fracciones gruesas en otro, o la densidad aparente cambia lo suficiente como para alterar la dosificación y el transporte. Los operadores pueden culpar primero al alimentador, al transportador o al mezclador aguas abajo. Sin embargo, en muchos casos, la separación comenzó antes: dentro del almacenamiento.
Este es un problema habitual en plantas que manipulan polvos minerales, productos químicos secos, materiales cementicios, ingredientes para piensos u otros sólidos a granel de flujo libre. Puede provocar ajustes inestables del proceso, material rechazado, intervención excesiva en los puntos de descarga e incertidumbre durante la puesta en marcha. La dificultad es que la segregación no siempre resulta evidente al observar el interior de un recipiente lleno. Se desarrolla mediante el movimiento de partículas durante el llenado, el asentamiento, el almacenamiento y la descarga. Por ello, el diseño y la operación de lostanques de almacenamiento de sólidos a granel secos merecen atención como parte de la línea de manipulación de materiales, no como una decisión de almacenamiento aislada.
Dónde suele comenzar la separación
La segregación ocurre cuando partículas con diferentes tamaños, formas, densidades o propiedades superficiales no se desplazan juntas. Un polvo descrito con un solo nombre de producto puede contener aun así una amplia distribución de partículas. Durante el transporte y el almacenamiento, esas fracciones responden de manera diferente al impacto, al movimiento del aire, a la vibración y a la gravedad.
Una situación común ocurre durante el llenado. El material entra cerca de la parte superior de un recipiente y forma un montón. Las partículas más grandes o más móviles pueden rodar hacia el exterior de ese montón, mientras que las partículas finas permanecen más cerca del centro. Si cada nueva capa repite este patrón, el recipiente puede desarrollar zonas con diferentes características del material. Una entrada centrada no evita automáticamente esto; la velocidad de llenado, la altura de caída y la geometría interna influyen en el resultado.
Otra situación se desarrolla durante la descarga. Si el material se mueve solo a través de un canal central estrecho mientras la mayor parte del inventario almacenado permanece cerca de la pared, es posible que el primer material descargado no represente la composición promedio del tanque. Esto se conoce como flujo de embudo. Puede producir una secuencia en la que primero sale el material del centro, seguido posteriormente por material que ha permanecido estancado o ha cambiado de condición durante el almacenamiento.
La segregación también se favorece cuando el polvo se transfiere repetidamente. Un material puede elevarse neumáticamente, caer en una tolva diaria, recuperarse y luego transportarse de nuevo antes de llegar al punto de uso. Cada punto de transferencia crea otra oportunidad para que las fracciones se separen. Por este motivo, una línea que funciona aceptablemente en pruebas cortas puede volverse inconsistente después de añadir ciclos de almacenamiento.
El primer error: tratar cada problema de flujo como un problema del alimentador
Cuando la descarga se vuelve irregular, resulta tentador aumentar la velocidad del alimentador, añadir más vibración o ajustar el suministro de aire. Estas acciones pueden mantener el material en movimiento durante un tiempo, pero no necesariamente corrigen el patrón de flujo por encima del alimentador. En algunos casos, una vibración agresiva puede empeorar la separación al permitir que las partículas más pequeñas migren hacia abajo a través de los espacios entre partículas más grandes. Una aireación excesiva puede crear canales de aire, arrastre o densidad inestable en la salida.
Un mejor punto de partida es distinguir entre tres síntomas:
- Segregación: la composición del material o la distribución de partículas cambia con el tiempo durante la descarga.
- Obstrucción del flujo: el material forma puentes, bóvedas, chimeneas o deja de moverse aunque aún quede inventario.
- Inestabilidad de caudal: la composición puede ser consistente, pero el caudal másico fluctúa debido a los ajustes del alimentador, cambios de presión o un diseño deficiente de la interfaz.
Estas condiciones pueden presentarse juntas, pero requieren correcciones diferentes. Si un alimentador recibe material no uniforme desde arriba, perfeccionar únicamente los controles del alimentador no generará una salida uniforme. El recipiente de almacenamiento, la transición de la tolva y la disposición de descarga deben considerarse como un solo sistema de flujo.
Comience con el polvo, no con el plano del tanque
Una discusión de diseño fiable comienza con el comportamiento del material. Descripciones genéricas como “polvo fino” o “material de flujo libre” no bastan para determinar si una disposición de almacenamiento limitará la segregación. Las preguntas relevantes son prácticas: ¿El polvo contiene tanto gránulos gruesos como finos? ¿Absorbe humedad? ¿Se compacta por su propio peso? ¿Es sensible a la abrasión? ¿Se fluidiza fácilmente? ¿Ha cambiado su fuente o formulación?
Para una línea existente, deben tomarse muestras de varios puntos en lugar de una sola ubicación conveniente. Compare el material entrante, el material cerca del inicio de la descarga, el material de la mitad del período de descarga y el material cercano al final. Las diferencias en distribución de partículas, humedad, densidad aparente o aspecto pueden mostrar si el recipiente contribuye a la separación.
También es útil documentar la secuencia operativa. Un tanque vaciado inmediatamente después del llenado se comporta de forma diferente a uno mantenido durante días. Un recipiente repuesto mientras descarga se comporta de forma diferente a uno operado lote por lote. Incluso un cambio aparentemente menor, como pasar de un llenado superior continuo a una descarga intermitente desde camiones, puede cambiar el patrón interno del material.
Preguntas que revelan la condición real de diseño
Antes de seleccionar o modificartanques de almacenamiento de sólidos a granel secos, aclare la duración prevista de almacenamiento, la velocidad normal de llenado, la velocidad máxima de llenado, la velocidad de descarga, la frecuencia de descarga y si el recipiente se vaciará por completo entre materiales. Pregunte si varias calidades compartirán un recipiente, si los equipos aguas abajo requieren una densidad aparente estable y si se espera que el material llegue caliente, húmedo o aireado. Estos detalles influyen en el ángulo correcto del cono, el tamaño de salida, la disposición de entrada y el método de asistencia al flujo.
Los ensayos de material son especialmente valiosos cuando las consecuencias de la inconsistencia son importantes. Una evaluación de propiedades de flujo puede ayudar a determinar la fricción con la pared, la resistencia cohesiva, la permeabilidad, la compresibilidad y las dimensiones probables de salida necesarias para mantener el régimen de flujo deseado. No sustituye un diseño mecánico sólido, pero evita decisiones basadas únicamente en el tamaño nominal de partícula.
Diseño para un movimiento controlado del material
El objetivo central suele ser favorecer el flujo másico cuando sea viable. En el flujo másico, el material se mueve a través de toda la sección transversal del recipiente durante la descarga. El inventario cercano a la pared no queda atrás mientras se vacía un canal central. Esto reduce la variación del tiempo de residencia y aumenta la probabilidad de que el material que sale del recipiente represente el conjunto del material almacenado.
El flujo másico no se logra seleccionando un cono inclinado de un catálogo sin revisión adicional. Las paredes de la tolva deben ser suficientemente inclinadas y lisas para el polvo específico, y la salida debe ser lo bastante grande para evitar bóvedas o chimeneas estables. El material de las paredes, los revestimientos, la calidad de las soldaduras, las juntas internas y los residuos acumulados pueden cambiar la condición de fricción efectiva. Un cono que funciona con un producto puede rendir deficientemente después de un cambio de materia prima.
Para recipientes circulares, la transición entre la virola vertical y la tolva es particularmente importante. Una sección vertical larga proporciona volumen de almacenamiento, pero no determina la calidad de descarga. La tolva y la salida controlan la forma en que se recupera el material almacenado. Si la transición es demasiado poco inclinada o la salida es insuficiente, pueden desarrollarse regiones estancadas incluso cuando el tanque tiene una capacidad total adecuada.
Las características internas deben utilizarse con cuidado. Algunos insertos pueden mejorar los patrones de flujo o reducir la distancia de caída durante el llenado, mientras que otros crean repisas donde se acumula material. Cualquier dispositivo interno debe evaluarse en cuanto a facilidad de limpieza, desgaste, acceso para inspección y si introduce una nueva vía de segregación. La geometría efectiva más simple suele ser más fácil de operar a lo largo del tiempo que una disposición con múltiples componentes difíciles de mantener.
Las disposiciones de llenado importan tanto como la descarga
Es posible construir una tolva bien diseñada y aun así introducir segregación durante el llenado. Un flujo de alta velocidad que cae a través de un espacio abierto puede golpear el montón, generar polvo y permitir que las partículas gruesas se desplacen hacia afuera. El problema no es solo de limpieza; la forma y la energía del flujo entrante influyen en cómo se distribuyen las fracciones dentro del recipiente.
Varios enfoques pueden reducir este efecto, según el material y la capacidad:
- Reducir la altura de caída no controlada cuando la disposición del recipiente lo permita.
- Utilizar una disposición de llenado que dirija el material de forma predecible en lugar de permitir impactos repetidos descentrados.
- Ajustar la capacidad de entrada al recipiente receptor para que el llenado no genere un desplazamiento excesivo de aire.
- Proporcionar ventilación y filtración adecuadas para controlar el movimiento del aire sin restringir la operación de llenado.
- Evitar que un recipiente parcialmente vacío reciba calidades de material marcadamente diferentes sin un procedimiento de transición definido.
Estas no son prescripciones universales. Por ejemplo, una disposición distribuidora que mejora la distribución de un producto granular puede generar acumulación con un polvo fino cohesivo. El método seleccionado debe seguir el comportamiento del material y los requisitos de limpieza, no una preferencia general por más equipos internos.
Para proyectos que requieren una capacidad de almacenamiento considerable, la selección del recipiente debe incluir desde el principio la filosofía de llenado y descarga. Equipos comoSilos de 3000-6000 toneladas pueden considerarse dentro de un plan de capacidad, pero el volumen por sí solo no determina el rendimiento. La entrada, la trayectoria de ventilación, la geometría de la tolva, la interfaz de salida y la secuencia de recuperación siguen siendo fundamentales para controlar la segregación.
Conecte la salida al alimentador sin crear un nuevo problema
La interfaz debajo de la tolva se pasa por alto con frecuencia. Un alimentador puede estar correctamente dimensionado para el caudal promedio y aun así recibir una carga desigual porque la geometría de salida concentra el material en una parte de su entrada. Esto puede causar llenado variable del tornillo, carga desigual de la banda o pulsación hacia una válvula rotativa.
Revise si la entrada del alimentador está completamente activa, si la transición contiene bolsas muertas y si se le pide al alimentador extraer material uniformemente a través de una salida amplia. Una conexión corta y abrupta puede ser conveniente de fabricar, pero puede hacer que el material cargue preferentemente un lado. Por el contrario, una transición larga con ángulos deficientes puede convertirse en otra zona estancada.
Las válvulas rotativas, los tornillos, las compuertas deslizantes y los alimentadores de banda influyen cada uno en el material después de que sale de la tolva. Un tornillo puede compactar algunos polvos; una válvula rotativa puede generar efectos relacionados con la presión en sistemas neumáticos; una compuerta deslizante puede proporcionar aislamiento, pero por sí sola rara vez es un dispositivo preciso de control de flujo. La selección correcta depende del caudal requerido, las condiciones de presión, la sensibilidad del material y la estabilidad del flujo aguas arriba.
Una forma práctica de solucionar problemas en una línea existente
Cuando ya se produce inconsistencia, las modificaciones importantes no deberían ser la primera medida. Comience observando un ciclo completo: llenado, almacenamiento, arranque, descarga normal, descarga a bajo nivel y relleno. Observe el nivel de material en el que aparece el problema. Si el problema comienza solo cerca del final de una operación, es más probable que se deba a material estancado o a un canal de flujo cambiante que a un error de calibración del alimentador. Si aparece inmediatamente después del llenado, el patrón de llenado o la condición del aire pueden ser los principales sospechosos.
A continuación, compare el método operativo actual con el previsto. ¿El recipiente fue diseñado para vaciarse por completo, pero se opera como una tolva de reposición continua? ¿Se ha introducido una nueva calidad de material? ¿Los operadores usan vibración de forma rutinaria porque la descarga no es fiable de otro modo? ¿La acumulación de polvo ha estrechado una vía de ventilación o ha alterado la lectura de un sensor de nivel? Los pequeños cambios operativos pueden anular gradualmente las suposiciones realizadas durante el diseño.
Después, realice un cambio controlado cada vez. Ajustar simultáneamente la secuencia de llenado, la velocidad de descarga, el ajuste de aireación, la práctica de vibración y la velocidad del alimentador dificulta identificar la causa real. Registre la condición del material y la respuesta del proceso después de cada cambio. Este enfoque puede parecer más lento al principio, pero evita fijar un sistema en controles compensatorios que ocultan el problema original.
Cambios que requieren revisión de ingeniería
Algunas acciones no deben improvisarse durante la producción. Ampliar una salida, cambiar el ángulo de la tolva, añadir almohadillas de aire, instalar vibradores o colocar insertos internos puede alterar las cargas, el comportamiento del polvo, la degradación del material y las condiciones de seguridad del proceso. Cualquier modificación que afecte la estructura de un recipiente, el alivio de presión, el sistema de soporte o las disposiciones de acceso requiere una evaluación de ingeniería adecuada. La misma precaución se aplica cuando un polvo pasa de ser seco y de flujo libre a ser sensible a la humedad o cohesivo.
Mantener estable el rendimiento después de la puesta en marcha
Un buen rendimiento de almacenamiento se mantiene mediante disciplina operativa. Mantenga disponibles las especificaciones del material y los registros de condición de entrada para las personas que investigan variaciones del proceso. Limpie los residuos de los lugares donde pueden acumularse y alterar la fricción de las paredes. Inspeccione sellos, filtros de ventilación y dispositivos de nivel, ya que una ventilación deficiente o información de nivel inexacta puede conducir a prácticas de llenado inadecuadas.
Cuando la consistencia del material es crítica, establezca una regla clara para las transiciones de calidad y el inventario parcial. Mezclar dos polvos nominalmente similares sin un procedimiento definido puede producir un período de descarga difícil de interpretar. Si la limpieza completa no es viable, identifique la zona de transición prevista y gestiónela deliberadamente en lugar de asumir que el tanque se vuelve uniforme de inmediato.
El principio más útil es simple: el almacenamiento debe preservar la condición del material requerida por la siguiente etapa del proceso. Lostanques de almacenamiento de sólidos a granel secos seleccionados adecuadamente hacen más que mantener inventario. Guían la forma en que el material entra, se asienta y sale del sistema. Cuando las condiciones de llenado, la geometría del recipiente, el diseño de salida y la integración del alimentador se consideran conjuntamente, la segregación se convierte en un problema de ingeniería controlable en lugar de un misterio recurrente de producción.
Publicaciones relacionadas
- ▶ Cómo gestiona un silo de sólidos a granel el llenado neumático y la descarga por gravedad
- ▶ ¿Qué es un silo para graneles secos y cuándo lo necesita una fábrica?
- ▶ ¿Pueden integrarse los silos de almacenamiento de materiales a granel secos en los sistemas de dosificación existentes controlados por PLC?
- ▶ ¿Los silos para graneles secos diseñados para cumplir con API 650 satisfacen los requisitos de la Sección VIII de ASME?
- ▶ ¿Es viable el almacenamiento de sólidos a granel en silos de acero inoxidable para pequeños distribuidores agroquímicos?
- ▶ ¿Cómo funcionan los sensores de nivel por vibración en silos de acero inoxidable con recubrimiento en polvo?
Mensaje en línea