





¿Cómo prevenir la formación de bóvedas y canalización en silos de acero inoxidable que almacenan polvos finos?
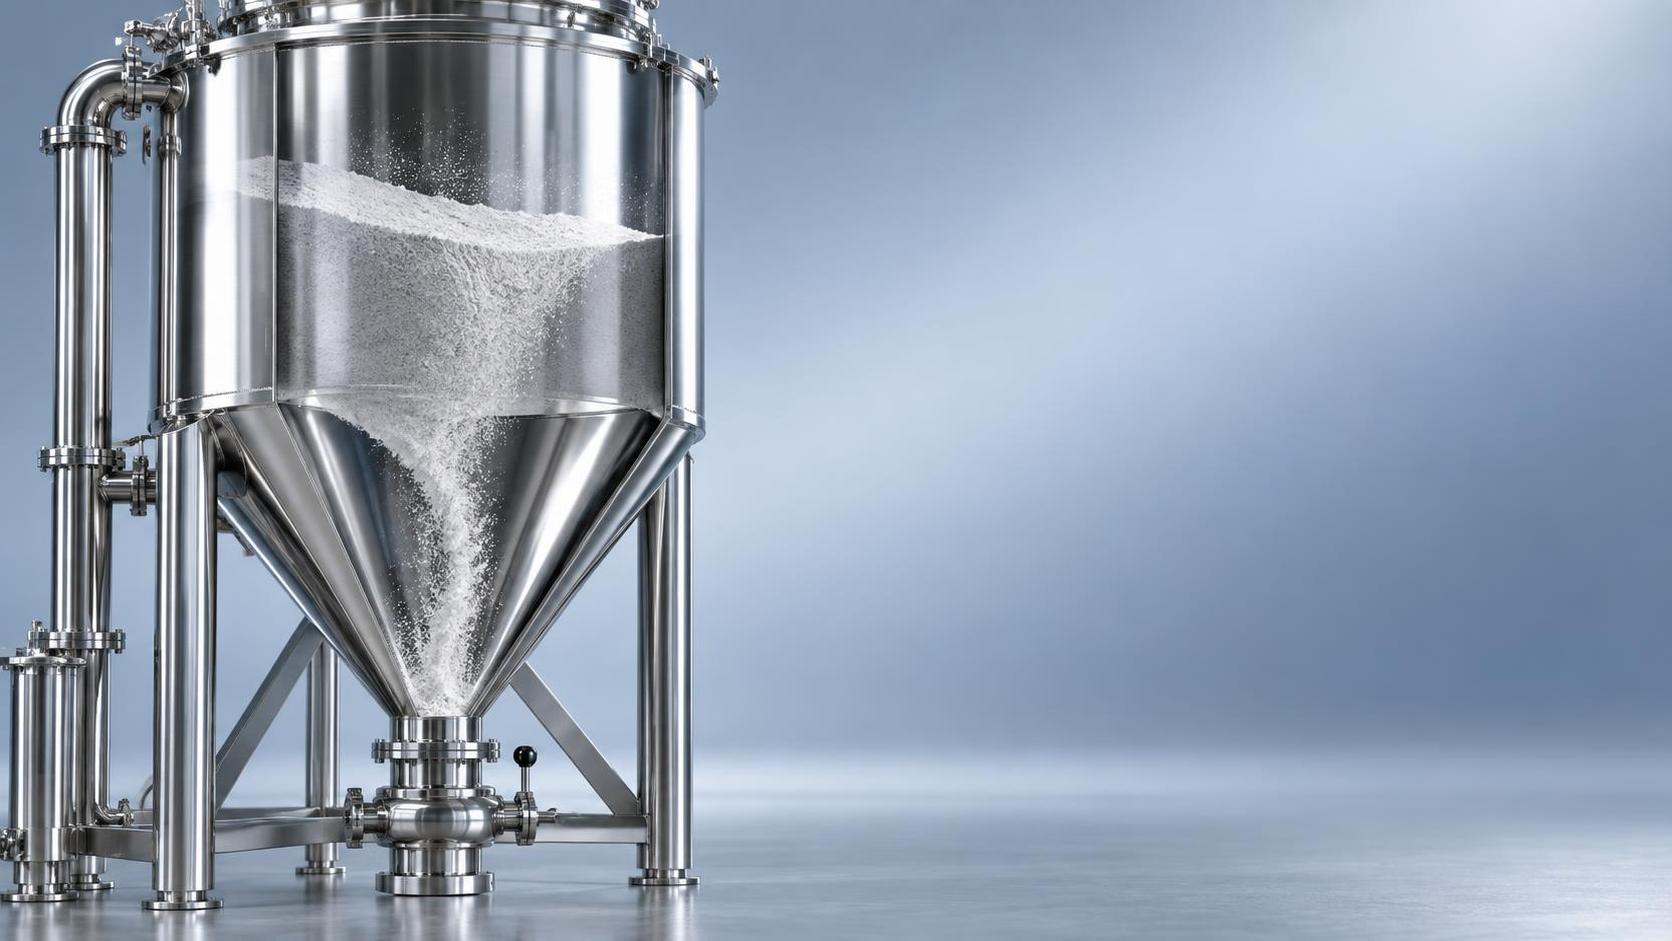
La formación de bóvedas y conductos de flujo no son meras inconveniencias operativas; representan fallos en el flujo de material derivados de la interacción entre la reología del polvo, la geometría del silo de acero inoxidable y la dinámica de descarga. Los polvos finos, especialmente aquellos con alta cohesión, baja permeabilidad o sensibilidad a la humedad, presentan marcadas tendencias a formar arcos cuando se almacenan en silos cilíndricos verticales. La formación de bóvedas ocurre cuando se forma un arco estable a través de la salida de la tolva, deteniendo por completo la descarga; la formación de conductos de flujo surge cuando solo fluye un estrecho canal central mientras el material estancado se adhiere a las paredes, reduciendo progresivamente la capacidad efectiva y aumentando el riesgo de segregación. Ambos fenómenos se intensifican bajo condiciones de almacenamiento estático, fluctuaciones de temperatura o compactación inducida por vibraciones menores, habituales en aplicaciones de las industrias de cereales, química y energía, donde se especifican silos de acero inoxidable por su resistencia a la corrosión, higiene o cumplimiento normativo.
El comportamiento del material determina las limitaciones de diseño
Los silos de acero inoxidable no causan la formación de bóvedas, pero sus superficies lisas y no porosas amplifican las consecuencias de una manipulación deficiente del material. A diferencia del acero al carbono o el hormigón, el acero inoxidable ofrece una fricción mínima con las paredes, lo que puede retrasar el inicio del flujo, pero también reducir el soporte de cizallamiento de las paredes una vez que comienza el flujo. Para polvos finos (p. ej., alúmina, dióxido de titanio o excipientes farmacéuticos), una distribución de tamaño de partícula inferior a 50 µm, un contenido de humedad superior al 0,3% o un área superficial específica superior a 5 m²/g aumentan significativamente la resistencia cohesiva. Estas propiedades influyen directamente en el ángulo crítico de tolva necesario para el flujo másico: un polvo con un ángulo de fricción interna de 45° puede requerir un ángulo de pared de tolva superior a 60° respecto a la horizontal, incluso en acero inoxidable, para garantizar una descarga constante de primero en entrar, primero en salir. Confiar en plantillas genéricas de diseño de “silos de acero inoxidable” sin realizar ensayos de flujo específicos para el polvo conlleva el riesgo de tolvas subdimensionadas o diámetros de salida inadecuados.
Geometría de la tolva: más allá del ángulo mínimo
No basta con cumplir el ángulo teórico de la tolva. Los silos de acero inoxidable en condiciones reales deben considerar la rugosidad de las costuras de soldadura, el acabado superficial (normalmente Ra ≤ 0,8 µm para 316L de grado alimentario) y el trabajo en frío localizado durante la fabricación, que altera el límite elástico local. Una tolva cónica de 65° aún puede formar bóvedas si el radio de transición entre el cilindro y el cono supera los 150 mm, creando una zona de estancamiento donde el polvo se consolida bajo carga. En la práctica, las transiciones pronunciadas (radio ≤ 50 mm) combinadas con soldaduras interiores pulidas reducen las zonas muertas. Para polvos ultrafinos, las tolvas de transición, con una sección cónica poco inclinada seguida de una sección de descarga cónica pronunciada o en forma de cuña, demuestran un rendimiento superior frente a los conos de ángulo único. El diseño en cuña aplica gradientes de presión asimétricos que interrumpen la formación de arcos con mayor eficacia que las geometrías simétricas, especialmente cuando se combina con un espesor de pared uniforme (≥6 mm para diámetros >3 m) para minimizar la pulsación inducida por la flexión.
Asistencia vibratoria: la temporización y la amplitud importan
Los vibradores externos montados en las paredes de silos de acero inoxidable son habituales, pero una aplicación incorrecta empeora la formación de conductos de flujo. La vibración de baja frecuencia y alta amplitud (p. ej., 10–30 Hz) aplicada de forma continua induce una reorganización de partículas que refuerza los arcos en lugar de romperlos. La vibración eficaz se aplica *únicamente* durante el inicio de la descarga y utiliza pulsos de corta duración y alta frecuencia (40–120 Hz), sincronizados para coincidir con las frecuencias naturales de resonancia de la sección llena de la tolva. La ubicación de montaje es crítica: los vibradores colocados en el vértice del cono generan energía radial con mayor eficiencia, mientras que las unidades montadas lateralmente suelen transmitir la energía de forma deficiente a través de las gruesas paredes de acero inoxidable. Para silos que almacenan polvos higroscópicos, la vibración debe sincronizarse con aire de purga con humedad controlada para evitar la recompacción después de la activación.
Descarga asistida por aire: presión, no volumen
La asistencia neumática se malinterpreta con frecuencia como “más aire = mejor flujo”. En los silos de acero inoxidable, un volumen excesivo de aire crea canales de fluidización que aceleran la formación de conductos de flujo al erosionar las vías centrales mientras dejan intacto el material periférico. Los sistemas exitosos de asistencia por aire utilizan inyección controlada e intermitente (0,5–2 bar manométricos) mediante almohadillas porosas de acero inoxidable sinterizado instaladas a lo largo de las paredes de la tolva, no en la salida. Estas almohadillas liberan aire tangencialmente, generando un suave esfuerzo cortante en la pared que afloja las capas adheridas sin alterar la densidad aparente. La temporización de la inyección de aire debe realizarse por fases: una descarga inicial al arranque y, después, pulsos reducidos cada 30–60 segundos durante la descarga continua. Los sistemas que dependen únicamente de boquillas de aire en la parte inferior suelen fallar porque eluden la interfaz pared-material, donde predomina la cohesión.
Agitadores mecánicos: cuando la rotación no es suficiente
Las paletas giratorias o cuchillas helicoidales dentro de los silos de acero inoxidable requieren una calibración precisa del par. Un par excesivo fractura aglomerados frágiles y los convierte en polvo, lo que aumenta la carga electrostática y la cohesión; un par insuficiente deja intactas las costras compactadas. La geometría de las cuchillas debe corresponder a la compresibilidad del polvo: las paletas planas funcionan con materiales de baja cohesión como la sílice seca, mientras que las cuchillas dentadas o escalonadas penetran mejor en las capas cohesivas típicas de losSilos para polvo de alúmina. Es fundamental que los sellos del eje del agitador resistan el desgaste abrasivo sin introducir contaminación por lubricante; los sellos estándar con empaquetadura de grafito se degradan rápidamente con polvos finos, lo que exige sellos mecánicos dobles con purga de gas inerte.
Protocolos operativos que previenen el deterioro
Los problemas de flujo rara vez surgen de un único defecto: se acumulan a lo largo de los ciclos. Las prácticas diarias son importantes: nunca rellene un silo parcialmente vaciado sin eliminar primero la acumulación residual en las paredes, ya que las nuevas capas de polvo se adhieren a las costras antiguas mediante condensación capilar. Durante paradas superiores a 8 horas, mantenga una ligera presión positiva (5–10 mbar) con nitrógeno seco para inhibir la entrada de humedad a través de las juntas de expansión, algo especialmente crítico para el acero inoxidable 304 en climas húmedos. Las válvulas de salida deben abrirse completamente antes de iniciar la descarga; una apertura parcial crea gradientes de velocidad que favorecen la canalización. Y, fundamentalmente: evite utilizar lanzas de aire comprimido para eliminar manualmente las bóvedas. El impacto directo del chorro fractura los arcos de forma impredecible, enviando ondas de choque que consolidan el material adyacente en masas más densas y difíciles de desprender.
Verificación mediante ensayos de flujo
Ningún diseño de silo de acero inoxidable debe avanzar sin ensayos de celda de cizallamiento del polvo real bajo condiciones de almacenamiento simuladas, incluidos ciclos de temperatura entre 15°C y 40°C y exposición a los niveles de humedad ambiental previstos en el sitio. Los ensayos a escala de banco revelan si los coeficientes de función de flujo indican predominio de flujo en embudo, con riesgo de formación de conductos de flujo, o un potencial fiable de flujo másico. La verificación en campo requiere supervisar la consistencia de la tasa de descarga durante tres ciclos consecutivos de llenado del 80%–100%, no solo una única prueba. Una desviación superior a ±12% en la tasa de flujo másico indica problemas no resueltos de geometría o interacción superficial, incluso si la inspección visual no muestra una formación evidente de bóvedas.
Prevenir la formación de bóvedas y conductos de flujo en silos de acero inoxidable exige tratar el sistema como una unidad integrada, donde el comportamiento del polvo define los requisitos estructurales, las propiedades superficiales modulan la transferencia de energía y la secuencia operativa determina la fiabilidad a largo plazo. No existe un ángulo, ajuste de vibración o presión de aire universales; cada solución surge de la intersección específica entre material, metalurgia y función del proceso.
Publicaciones relacionadas
- ▶ Cómo gestiona un silo de sólidos a granel el llenado neumático y la descarga por gravedad
- ▶ ¿Qué es un silo para graneles secos y cuándo lo necesita una fábrica?
- ▶ ¿Pueden integrarse los silos de almacenamiento de materiales a granel secos en los sistemas de dosificación existentes controlados por PLC?
- ▶ ¿Los silos para graneles secos diseñados para cumplir con API 650 satisfacen los requisitos de la Sección VIII de ASME?
- ▶ ¿Es viable el almacenamiento de sólidos a granel en silos de acero inoxidable para pequeños distribuidores agroquímicos?
- ▶ ¿Cómo funcionan los sensores de nivel por vibración en silos de acero inoxidable con recubrimiento en polvo?
Mensaje en línea