





Errores de ingeniería de silos que provocan problemas de flujo
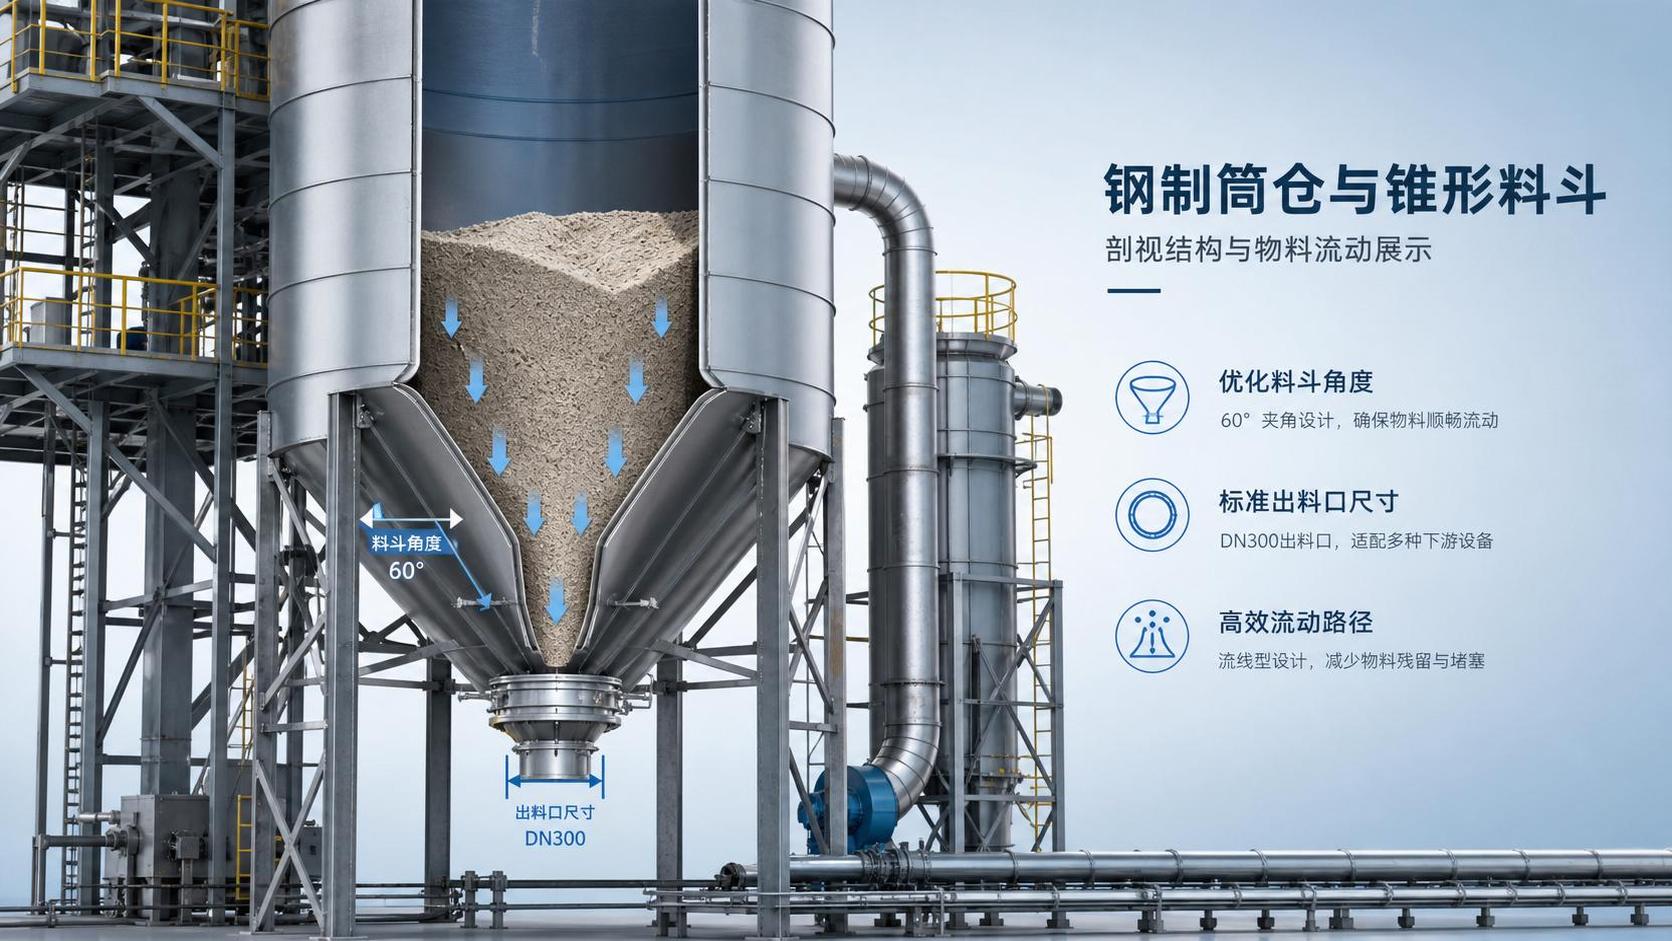
¿Por qué los errores pequeños en la ingeniería de silos provocan grandes problemas de flujo más adelante?
Los problemas de flujo rara vez comienzan cuando el material deja de moverse. Normalmente comienzan mucho antes, durante el diseño, la fabricación o la instalación.
En la ingeniería de silos, un ligero error en el ángulo de la tolva, el tamaño de la salida, el acabado de las paredes o la ubicación de los rigidizadores puede cambiar el comportamiento de los sólidos a granel.
Por eso, los problemas de flujo suelen aparecer como problemas de mantenimiento, aunque la causa real sea una decisión de ingeniería tomada meses antes.
En los proyectos de silos de acero utilizados para cereales, materiales de construcción, energía eléctrica y productos químicos, este mismo patrón se repite continuamente.
La formación de puentes, los túneles de flujo, la descarga irregular, los picos de polvo y las tensiones en la carcasa no son fallos aislados. Son síntomas relacionados entre sí.
Una revisión práctica de la ingeniería del silo ayuda a rastrear estos síntomas hasta la geometría, las hipótesis de carga y las decisiones sobre la manipulación del material.
Las empresas con amplia experiencia en proyectos, incluida Shandong Guokai International Trade Co., Ltd., suelen considerar el rendimiento del flujo como un problema del sistema y no como un único punto de reparación.
¿Qué errores de diseño provocan con mayor frecuencia la formación de puentes y túneles de flujo?
El error más común es suponer que todos los materiales a granel se descargan de la misma manera. No es así.
Los polvos, pellets, el cemento, las cenizas volantes, los cereales y los materiales mezclados tienen diferentes niveles de fricción interna, respuesta a la humedad y comportamiento de compactación.
Cuando la ingeniería del silo ignora estas propiedades de flujo, la salida puede ser demasiado pequeña o la tolva demasiado poco inclinada.
Esto crea arcos estables sobre la salida o canales de flujo estrechos a través del centro, mientras el material cercano a la pared permanece estancado.
Otro problema frecuente es un diseño deficiente de la transición entre el cuerpo cilíndrico y la sección de la tolva.
Si la transición introduce cambios bruscos, el material se consolida de manera irregular y la presión sobre las paredes se vuelve menos predecible durante la descarga.
El estado de la superficie también es importante. Las zonas de soldadura rugosas, las placas deformadas y los accesorios internos pueden interrumpir el flujo másico.
En la operación real, estos detalles suelen explicar por qué un silo funciona de manera aceptable y otro, construido para un servicio similar, se bloquea repetidamente.
- Abertura de salida elegida por costumbre en lugar de basarse en datos medidos del material
- Pendiente de la tolva demasiado plana para materiales cohesivos o sensibles a la humedad
- Elementos auxiliares de flujo añadidos posteriormente, en lugar de diseñar primero una descarga fiable
- Protuberancias internas dejadas dentro de la trayectoria del flujo
¿Pueden los errores de instalación cambiar el comportamiento del flujo aunque los planos sean correctos?
Sí, y esto suele subestimarse.
Un diseño sólido de ingeniería de silos puede funcionar mal si la instalación en obra modifica la geometría o el estado de la superficie previstos.
La desalineación en la salida es un ejemplo típico. Incluso un pequeño desplazamiento puede cambiar los patrones de descarga y crear una carga excéntrica.
El resultado puede parecer primero un problema de flujo y posteriormente desarrollar grietas alrededor de los soportes, las boquillas o las transiciones de la tolva.
Un apriete incorrecto de los pernos, el asentamiento irregular de los soportes y la deformación local durante la elevación también afectan al movimiento del material a granel.
En los sistemas de almacenamiento de polvos, la disposición de la entrada es otro aspecto que suele pasarse por alto. Si el llenado no está centrado, la segregación y la acumulación irregular pueden comenzar de inmediato.
Esto puede producir desgaste unilateral, zonas muertas y un comportamiento de recuperación inconsistente durante los ciclos posteriores.
Por eso, algunas operaciones también comparan los silos verticales con alternativas comoHorizontal Bulk Powder Storage Tanks cuando las limitaciones del emplazamiento o las características del producto hacen más exigente el control del flujo.
¿Qué señales suelen indicar un problema de flujo relacionado con la instalación?
Este tipo de tabla es útil porque separa los síntomas visibles de las causas raíz. Los problemas de flujo suelen interpretarse de forma incorrecta cuando solo se trata el bloqueo.
¿Cuándo se convierten los datos deficientes del material en el verdadero error de ingeniería?
A menudo, ocurre antes de finalizar el primer plano.
La ingeniería de silos depende en gran medida de las propiedades reales de los sólidos a granel, no de las suposiciones de los catálogos.
Si el rango de humedad, la distribución del tamaño de las partículas, la compresibilidad, la densidad aparente o la tendencia al apelmazamiento no están bien definidos, toda la base de diseño se debilita.
Esto resulta especialmente arriesgado en plantas donde el producto almacenado cambia según el proveedor, la estación o las condiciones del proceso.
Un silo que maneja polvo seco de flujo libre en invierno puede tener serias dificultades durante los meses húmedos.
El error no consiste únicamente en omitir un ensayo. El problema principal es tratar un material variable como si fuera fijo.
Un enfoque mejor consiste en revisar las propiedades de flujo en el peor caso y comprobar si la salida, la tolva, la aireación y la ventilación siguen siendo funcionales.
En la práctica general de la ingeniería de silos, este paso suele reducir las modificaciones de emergencia posteriores, que son costosas y generan interrupciones.
¿Qué datos deben tener prioridad durante la resolución de problemas?
- Cambios recientes en la humedad, el tamaño de las partículas o el proveedor
- Secuencia real de llenado y descarga, no solo el flujo nominal del proceso
- Periodos de almacenamiento prolongado antes de la recuperación
- Patrón de acumulación en las paredes y frecuencia de limpieza
- Estado operativo de las placas de aireación, los vibradores y las líneas de ventilación
¿Los elementos auxiliares de flujo resuelven el problema o esconden un diseño deficiente de ingeniería del silo?
A veces lo resuelven. Con bastante frecuencia, solo retrasan un fallo más profundo.
Los vibradores, los cañones de aire, las placas fluidizantes y los agitadores mecánicos pueden ser útiles, pero solo cuando se adaptan al material y a la geometría del silo.
Si se añaden después de bloqueos repetidos, pueden estar compensando una salida de tamaño insuficiente o un patrón de flujo inadecuado.
Esto es importante porque unos elementos auxiliares de flujo mal seleccionados pueden aumentar la tensión local, la compactación, la generación de polvo o la descarga irregular.
En algunos casos, las vibraciones frecuentes empeoran la compactación en lugar de reducirla.
Una evaluación más fiable consiste en plantear una pregunta: si el elemento auxiliar de flujo deja de funcionar, ¿el silo sigue descargando de forma predecible?
Si la respuesta es no, probablemente sea necesario revisar la ingeniería subyacente del silo.
Esta revisión puede incluir el rediseño de la salida, la modificación de la tolva, la mejora del revestimiento o una reevaluación de si otra configuración de almacenamiento sería más adecuada para el material.
En diseños compactos para la manipulación de polvos, pueden considerarse equipos comoHorizontal Bulk Powder Storage Tanks cuando el acceso, la limpieza y el comportamiento de recuperación deban controlarse con mayor facilidad.
¿Cómo pueden diagnosticarse más rápidamente en obra los problemas recurrentes de descarga?
El diagnóstico más rápido suele obtenerse comparando conjuntamente el momento del incidente, el estado del material y la geometría del silo.
Cuando aparece un bloqueo, resulta útil registrar el nivel de llenado, el tiempo de almacenamiento, las condiciones meteorológicas, el estado del alimentador y los cambios recientes del proceso.
Este registro suele revelar patrones ocultos por la rutina diaria.
Más importante aún, la inspección no debe limitarse a la salida.
Una comprobación adecuada de la ingeniería del silo debe avanzar desde la entrada superior hasta el punto de recuperación, buscando segregación, acumulación, fugas, deformaciones y restricciones de ventilación.
Entre las preguntas útiles se incluyen las siguientes:
- ¿Comenzó el problema después de un cambio de material o de una parada?
- ¿Se produce el fallo con un nivel de llenado determinado o durante todo el ciclo?
- ¿La descarga está centrada, es pulsante o se desvía claramente hacia un lado?
- ¿Los operadores recurren cada vez más a golpes, vibraciones o a la limpieza manual?
Cuando estas respuestas se documentan de forma sistemática, los eventos repetidos de “mantenimiento” se convierten en patrones de ingeniería rastreables en lugar de incidentes aislados.
¿Qué debe revisarse antes de la próxima modificación o de un nuevo proyecto de silo?
La revisión más útil no es una lista de comprobación genérica. Debe centrarse en dónde se perdió la fiabilidad del flujo.
Comience con tres preguntas relacionadas: ¿qué material se almacena realmente?, ¿cómo se descarga en la práctica? y ¿dónde aparece la tensión anormal?
A continuación, compare esas respuestas con las hipótesis originales de la ingeniería del silo.
Si las hipótesis y la realidad operativa ya no coinciden, las modificaciones deben abordar directamente esa discrepancia.
En algunas instalaciones, esto significa cambiar la geometría de la salida. En otras, significa mejorar la distribución de la entrada, la ventilación o el estado de la superficie interna.
La lección general es clara. Un flujo fiable se diseña, se instala y se opera como un único sistema.
Cuando la ingeniería del silo se revisa a partir del comportamiento real de la descarga, los registros de mantenimiento resultan mucho más útiles que los simples registros de fallos.
Un siguiente paso razonable es clasificar los incidentes recientes de flujo por tipo de material, nivel de llenado y patrón de descarga, y utilizar estas evidencias para perfeccionar las comprobaciones de diseño de futuros trabajos.
Este enfoque suele permitir tomar decisiones más claras sobre los riesgos, la prioridad de las adaptaciones y la fiabilidad del almacenamiento a largo plazo.
Publicaciones relacionadas
- ▶ Cómo gestiona un silo de sólidos a granel el llenado neumático y la descarga por gravedad
- ▶ ¿Qué es un silo para graneles secos y cuándo lo necesita una fábrica?
- ▶ ¿Pueden integrarse los silos de almacenamiento de materiales a granel secos en los sistemas de dosificación existentes controlados por PLC?
- ▶ ¿Los silos para graneles secos diseñados para cumplir con API 650 satisfacen los requisitos de la Sección VIII de ASME?
- ▶ ¿Es viable el almacenamiento de sólidos a granel en silos de acero inoxidable para pequeños distribuidores agroquímicos?
- ▶ ¿Cómo funcionan los sensores de nivel por vibración en silos de acero inoxidable con recubrimiento en polvo?
Mensaje en línea