





¿Qué causas comunes provocan el agrietamiento de las uniones soldadas en silos de acero inoxidable durante los ciclos térmicos?
Time : 21-09-2026
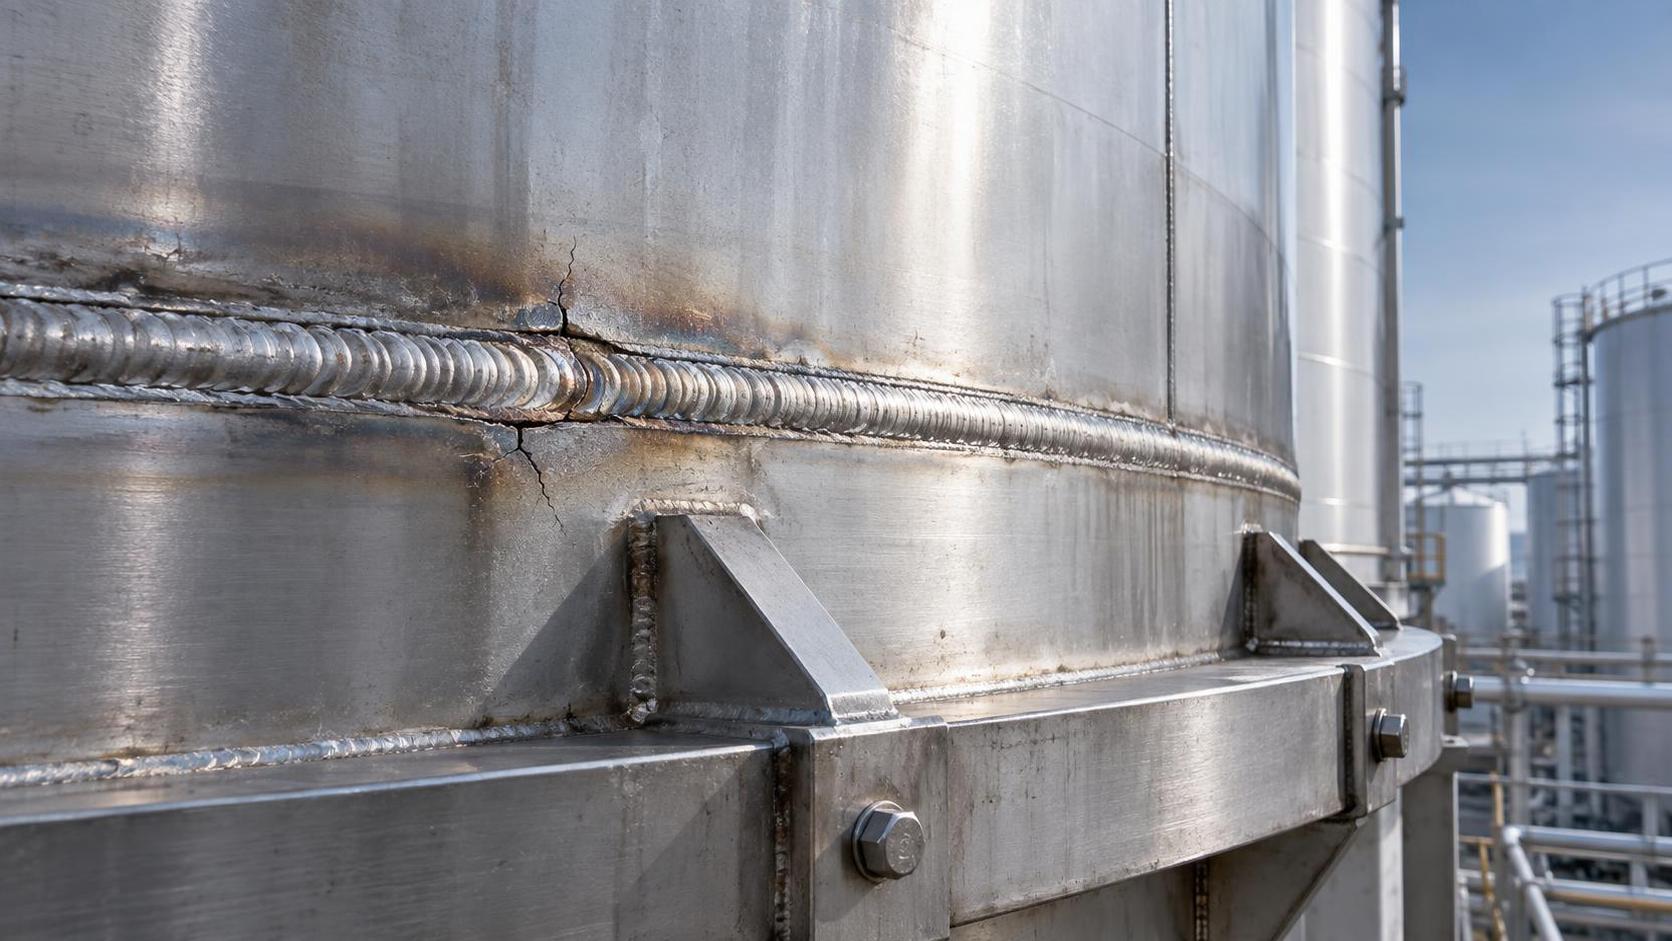
La fisuración de cordones de soldadura en silos de acero inoxidable durante los ciclos térmicos no es solo una nota técnica: es la alarma silenciosa que resuena en las terminales de grano al amanecer, vibra tenuemente en las salas de control de plantas químicas tras una sobrecarga de vapor, o aparece como fisuras capilares durante las inspecciones rutinarias de invierno. Para los equipos de mantenimiento posventa, rara vez se trata de una falla dramática aislada. Se trata de la lenta erosión de la confianza: cuando un silo que almacenó 500 toneladas de soja sin problemas durante tres años revela de repente microgrietas cerca de un anillo de soporte después de su primera temporada de congelación y deshielo.
Los ciclos térmicos —la expansión y contracción repetidas provocadas por cambios ambientales, calor de proceso o extremos estacionales— no son una condición excepcional en la operación de silos de acero inoxidable. Son la realidad básica en el almacenamiento de grano, la contención de cenizas volantes de centrales eléctricas, la dosificación de cemento y la manipulación de productos químicos a granel. Sin embargo, muchas grietas no se originan únicamente por sobrecarga o corrosión. Se deben a la forma en que la soldadura *respondió* a las variaciones de temperatura: no solo de qué estaba hecha, sino cómo se realizó, dónde se encuentra y qué tensiones heredó antes de que comenzara el primer ciclo.
Repasemos las cinco causas más recurrentes, no como puntos de un manual, sino como patrones observados en campo que los ingenieros de servicio de Shandong Guokai International Trade Co., Ltd. han identificado en cientos de silos de acero inoxidable durante la última década.
**1. Concentración de tensiones residuales en las transiciones entre soldadura y material base**
El acero inoxidable no se agrieta porque sea «débil». Se agrieta donde se concentran las tensiones, y nada concentra más las tensiones que una discontinuidad geométrica pronunciada. En la unión entre un cordón de soldadura circunferencial y la placa base, o donde un rigidizador se une a la virola, las tensiones residuales de la soldadura no se disipan de manera uniforme. Cuando comienzan los ciclos térmicos, estas zonas localizadas se convierten en amplificadores de deformación. El metal se expande, pero la zona de soldadura, a menudo más dura y menos dúctil que el material base, se resiste a deformarse uniformemente. Esa resistencia se traduce en microdeformaciones, luego microgrietas y finalmente fisuras visibles, normalmente paralelas al borde de la soldadura, no a lo largo de la línea de fusión. Esto es especialmente frecuente en silos con transiciones abruptas: secciones de pared de grueso a delgado, escaleras soldadas o anillos de soporte sin conicidad.
**2. Expansión térmica incompatible entre el metal de soldadura y el material base**
No todos los aceros inoxidables se expanden a la misma velocidad, incluso dentro de la misma familia de grados. Una soldadura de 304L depositada con material de aporte 308L puede comportarse de forma diferente bajo carga térmica que la virola adyacente de 316L, especialmente si el tratamiento térmico posterior a la soldadura no se aplicó de manera uniforme, o no se aplicó en absoluto. La incompatibilidad se vuelve más evidente cuando intervienen metales distintos —por ejemplo, soportes de acero al carbono soldados directamente a una virola de acero inoxidable austenítico— o cuando la selección del material de aporte priorizó la facilidad de deposición por encima de la compatibilidad del coeficiente de expansión. Durante los ciclos de enfriamiento, la contracción diferencial tira de la interfaz. Con el tiempo, esta tracción repetida fatiga la zona afectada por el calor (HAZ), iniciando grietas intergranulares o transgranulares que se propagan hacia afuera desde la raíz de la soldadura.
**3. Sensibilización en la zona afectada por el calor**
Esta aparece de forma discreta. Cuando el acero inoxidable, especialmente grados como 304 o 316, se mantiene durante demasiado tiempo entre ~425–850 °C durante la soldadura, incluso brevemente, los carburos de cromo se precipitan a lo largo de los límites de grano. Esto reduce localmente el cromo, deteriorando la resistencia a la corrosión *y* la ductilidad. En entornos con ciclos térmicos, las regiones sensibilizadas de la HAZ se convierten en puntos frágiles, incapaces de absorber la deformación cíclica. Las grietas se inician aquí no por sobrecarga mecánica, sino por fragilización bajo tensiones repetidas de baja amplitud. No verá óxido primero. Verá grietas finas y ramificadas que se irradian desde las soldaduras en atmósferas de alta humedad o ricas en cloruros, habituales cerca de terminales de grano costeras o zonas de procesamiento químico.
**4. Diseño inadecuado de juntas para cargas cíclicas**
Una soldadura a tope de penetración completa parece robusta sobre el papel, hasta que se advierte que no fue diseñada para el *movimiento*. Muchos silos utilizan juntas de ranura cuadrada o en V simple sin respaldo, creando perfiles de soldadura que actúan como concentradores de tensiones bajo flexión térmica. ¿Mejores alternativas? Juntas con bisel controlado y transiciones suaves, o filetes de penetración parcial con gargantas generosas, especialmente en cordones no portantes donde la flexibilidad importa más que la resistencia máxima. También suele pasarse por alto la secuencia de soldadura. Soldar todos los cordones circunferenciales en una sola dirección, sin alternar pasadas ni permitir intervalos de enfriamiento, fija tensiones residuales direccionales, haciendo que todo el anillo se comporte como un muelle enrollado a la espera de una liberación térmica.
**5. Restricción no considerada causada por componentes externos**
Las grietas rara vez aparecen de forma aislada. Se concentran donde el movimiento está restringido: cerca de boquillas de tuberías, marcos de registros de acceso o arriostramientos estructurales soldados directamente a la virola. Estos elementos no solo añaden peso: anclan la pared del silo e impiden su expansión térmica natural. Cuando la virola intenta crecer 2–3 mm en un diámetro de 15 metros durante un día de verano, y un soporte rígido de escalera le dice «no», la deformación resultante se redirige a las soldaduras adyacentes. Los equipos de mantenimiento suelen diagnosticar erróneamente estos casos como «problemas de calidad de soldadura», pero la causa no es una técnica deficiente. Es una restricción no calculada. La solución no consiste en volver a soldar, sino en introducir flexibilidad controlada —orificios de montaje ranurados, soportes deslizantes o juntas aislantes— para que el silo se adapte *con* el entorno, no contra él.
La prevención no consiste en eliminar los ciclos térmicos, sino en diseñar *considerándolos*. Eso significa seleccionar metales de aporte basándose en datos de expansión térmica, no solo en tablas de corrosión. Significa especificar recocido de solución posterior a la soldadura para cordones críticos en aplicaciones de alto número de ciclos. Significa revisar la geometría de las juntas no solo por su capacidad de carga estática, sino por la distribución de deformaciones a lo largo de más de 10.000 ciclos térmicos durante una vida útil de 25 años.
Y significa elegir socios que hayan visto repetirse estos patrones, no solo en laboratorios, sino en silos reales que almacenan cargas de Silo de acero para soja durante los inviernos del Medio Oeste y los monzones del Sudeste. Los equipos de campo de Shandong Guokai encuentran habitualmente cordones agrietados reparados con varillas de aporte genéricas que vuelven a fallar apenas seis meses después, porque no se abordó la incompatibilidad metalúrgica subyacente. Su enfoque comienza antes: revisando las especificaciones del procedimiento de soldadura (WPS) *antes* de la fabricación, auditando el diseño de juntas frente a mapas de deformación térmica e incorporando puntos de inspección en zonas de alto riesgo, no solo durante la puesta en servicio, sino a intervalos de 6, 18 y 36 meses.
Para los profesionales del mantenimiento, la conclusión no es «revise las soldaduras con mayor frecuencia». Es «lea las grietas como un lenguaje». Una grieta perpendicular a la soldadura sugiere predominio de tensiones residuales. Una que sigue los límites de grano indica sensibilización. ¿Patrones ramificados cerca de una boquilla? Probablemente fatiga inducida por restricción. Cada una cuenta una historia sobre lo que ocurrió *antes* de que apareciera la grieta, no solo sobre lo que sucede ahora.
No es necesario reconstruir cada silo. Pero sí es necesario interpretar lo que los ciclos térmicos expresan a través de esos cordones. Porque en los silos de acero inoxidable, la fisuración no siempre es una falla: es información. Y las soluciones más duraderas no comienzan con una amoladora o un soplete, sino comprendiendo *por qué* el metal eligió ese punto exacto, en ese momento exacto, para ceder.
Publicaciones relacionadas
- ▶ Cómo gestiona un silo de sólidos a granel el llenado neumático y la descarga por gravedad
- ▶ ¿Qué es un silo para graneles secos y cuándo lo necesita una fábrica?
- ▶ ¿Pueden integrarse los silos de almacenamiento de materiales a granel secos en los sistemas de dosificación existentes controlados por PLC?
- ▶ ¿Los silos para graneles secos diseñados para cumplir con API 650 satisfacen los requisitos de la Sección VIII de ASME?
- ▶ ¿Es viable el almacenamiento de sólidos a granel en silos de acero inoxidable para pequeños distribuidores agroquímicos?
- ▶ ¿Cómo funcionan los sensores de nivel por vibración en silos de acero inoxidable con recubrimiento en polvo?
Mensaje en línea