





Operación de silos de cenizas volantes: cómo reducir los puentes y las lecturas falsas
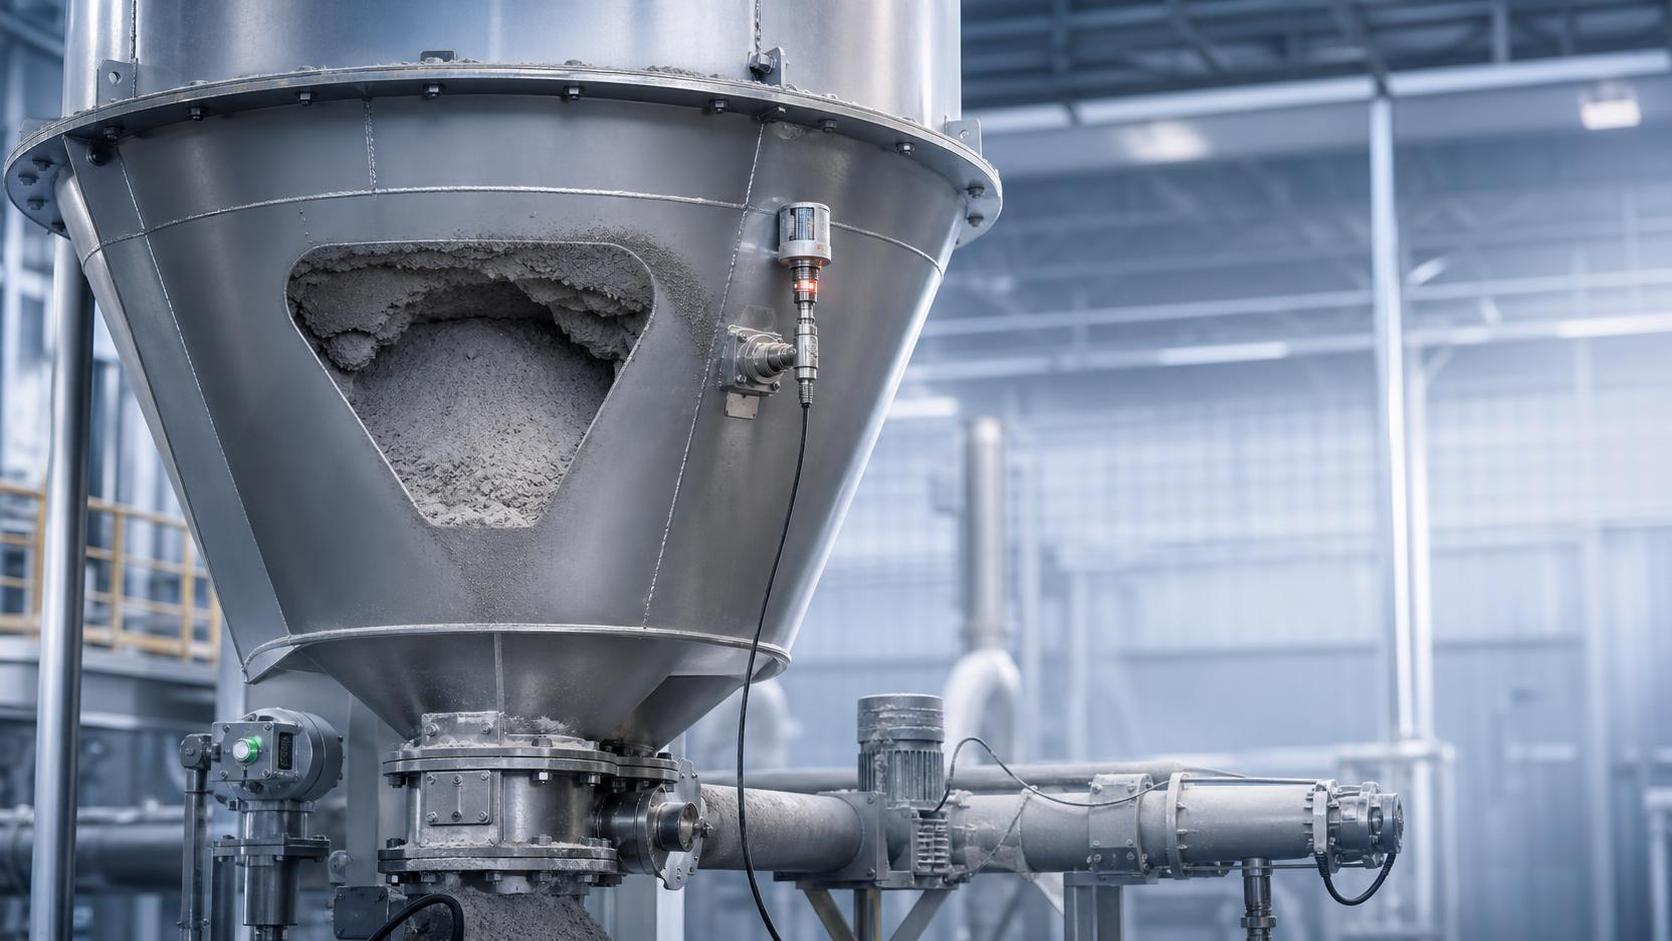
Por lo general, todo comienza con una contradicción en el panel. El indicador de nivel señala que todavía hay material en el silo, pero la línea de descarga no recibe suficiente producto. Ocurre lo contrario: los operadores suponen que el recipiente está casi vacío y, de repente, una liberación inesperada provoca un aumento de flujo aguas abajo. En muchas plantas, este es el momento en que el trabajo rutinario se convierte en un juego de adivinanzas. Un silo de cenizas volantes puede parecer sencillo desde el exterior, pero en su interior puede comportarse de formas totalmente impredecibles.
La formación de puentes y las lecturas falsas son especialmente frustrantes porque no siempre se manifiestan como fallos importantes. A veces, las señales son sutiles: la descarga se ralentiza sin un motivo claro, el sistema de aireación parece funcionar durante más tiempo de lo habitual o el inventario indicado permanece sin cambios aunque sea evidente que el material se está desplazando. Si se ignoran, estas pequeñas inconsistencias pueden hacer perder tiempo, aumentar las tareas de limpieza, interrumpir la dosificación y generar hábitos inseguros cuando las personas intentan resolver los problemas de flujo con demasiada rapidez. Si se enfrenta a este tipo de situación, la mejor respuesta no es actuar mediante ensayo y error, sino adoptar una forma más disciplinada de revisar conjuntamente el comportamiento del flujo, los instrumentos y las condiciones de operación.
Dónde suele comenzar el problema
Las cenizas volantes no se comportan como el grano grueso ni como los pellets de flujo libre. Son ligeras y finas, y sensibles a la humedad, al movimiento del aire y a la compactación. Esto significa que un silo puede parecer correctamente diseñado sobre el papel y, aun así, desarrollar patrones de flujo inestables durante el funcionamiento diario. En un turno puede descargarse sin problemas, mientras que en el siguiente aparecen fenómenos de canalización, formación de arcos sobre la salida o una señal de nivel inexacta causada por la acumulación en los sensores.
Un error común es tratar la formación de puentes y las lecturas falsas como dos problemas independientes. En la práctica, a menudo se influyen mutuamente. Cuando el material forma un arco estable dentro del recipiente, el dispositivo de nivel puede seguir detectando masa por encima del puente e indicar que el inventario es normal. Entonces, el problema de descarga puede interpretarse erróneamente como un fallo de la válvula o un problema del transporte. Por otro lado, si un sensor está obstruido por polvo o material adherido, es posible que se accione innecesariamente el sistema de descarga, lo que puede compactar aún más el producto y favorecer un flujo deficiente.
Por tanto, el primer cambio útil de enfoque es el siguiente: no pregunte únicamente «¿Por qué el sensor indica un valor incorrecto?» o «¿Por qué la descarga es lenta?». Pregúntese si las condiciones de flujo internas y el método de medición siguen siendo compatibles con el material almacenado.
Síntomas que apuntan a la formación de puentes y no a una simple obstrucción
No todos los problemas de descarga indican que se haya formado un puente. Una línea obstruida, una válvula rotativa desgastada o un problema en el suministro de aire pueden producir síntomas similares. Aun así, existen algunos patrones que suelen sugerir la formación interna de arcos o canales en un silo de cenizas volantes.
Un patrón es la descarga intermitente. El material puede fluir durante un breve periodo, detenerse y reanudar el flujo después de una vibración, una aireación o cambios de presión. Otra señal es una diferencia persistente entre el nivel indicado y la demanda real del proceso aguas abajo. Si el sistema informa que hay inventario disponible, pero la alimentación se vuelve irregular, el problema puede estar produciéndose por encima de la salida y no en la propia línea.
También puede observar que el problema aparece después de aumentar el tiempo de almacenamiento. Las cenizas volantes que permanecen almacenadas durante más tiempo pueden compactarse y presentar menor disposición a desplazarse, especialmente si la humedad, los cambios de temperatura o las fugas de aire afectan al silo. En algunas operaciones, el problema es más grave después de una parada durante el fin de semana o de ciclos de llenado irregulares. Este momento es importante, ya que apunta menos a un fallo puramente mecánico y más al comportamiento del material a granel.
Por qué las lecturas falsas son tan frecuentes en el almacenamiento de materiales pulverulentos
La medición de nivel en aplicaciones con polvo rara vez es una tarea que pueda configurarse y olvidarse. Las cenizas finas pueden adherirse a las sondas, recubrir las superficies y generar señales engañosas. Dependiendo del principio de medición, la acumulación puede simular un sensor cubierto, debilitar una señal de retorno o interferir con la zona de detección prevista del dispositivo. El problema empeora cuando la geometría del silo genera patrones de llenado desiguales. Un dispositivo puede funcionar técnicamente según lo previsto y, aun así, informar de una condición que no representa el inventario medio dentro del recipiente.
Por eso, una lectura siempre debe interpretarse dentro de su contexto. Si el valor mostrado no coincide con el comportamiento en la salida, la solución no es confiar ciegamente en una sola fuente. Compare la tendencia del nivel con los eventos de llenado, la duración de la descarga, la carga del soplador, los ciclos de la válvula y cualquier observación física que pueda realizarse de forma segura. Una lectura que permanece fija durante un movimiento conocido suele ser más reveladora que una lectura que simplemente es alta o baja.
Empiece por los hábitos operativos antes de cambiar el equipo
Cuando existe presión por restablecer el flujo, a menudo se recurre directamente a sustituir el equipo. En ocasiones es necesario, pero muchos problemas recurrentes comienzan con la operación rutinaria. Antes de cambiar los sensores o añadir ayudas mecánicas, revise cómo se está llenando, almacenando y vaciando el silo de cenizas volantes.
Compruebe si el llenado es demasiado rápido para permitir una ventilación estable, si el material entra de una forma que favorece una distribución desigual y si la descarga se inicia y detiene repetidamente. La descarga intermitente puede crear zonas de compactación y canales de flujo inestables. Lo mismo ocurre cuando la aireación se utiliza de manera irregular: una cantidad insuficiente puede no favorecer el flujo, pero un exceso de aire o un suministro mal sincronizado puede fluidificar solo una parte del material y empeorar la segregación dentro de la zona de la tolva.
También resulta útil plantearse una pregunta práctica: ¿ha cambiado el material de una manera pequeña pero importante? Aunque la fuente sea nominalmente la misma, las diferencias en la finura, la humedad residual, el contenido de carbono o la temperatura pueden afectar a su comportamiento. Los operadores suelen asumir que «las cenizas volantes son siempre iguales», pero los ajustes de manipulación que funcionaron el mes pasado pueden no ser adecuados para el material que llega ahora.
Una forma más fiable de solucionar los problemas del silo
Si desea reducir las conjeturas, inspeccione el sistema siguiendo el orden en que el material lo experimenta.
1. Compruebe el lado de llenado
Comience por la disposición de entrada y ventilación. Una ventilación deficiente durante el llenado puede alterar la distribución interna y dejar zonas compactadas o desiguales. Confirme que los componentes de captación de polvo y alivio de presión funcionan con normalidad y no provocan un comportamiento anómalo de la presión interna. Considere también dónde cae el flujo entrante. Un llenado repetido siguiendo un único patrón puede contribuir a la formación de acumulaciones desiguales, lo que posteriormente afecta a la descarga.
2. Revise las condiciones de almacenamiento
El tiempo prolongado de permanencia, la entrada de humedad y las variaciones de temperatura requieren atención. Incluso un silo bien sellado puede desarrollar problemas si las tapas de inspección, las bridas o las conexiones de aire permiten la entrada de humedad no deseada. Los polvos finos no necesitan una contaminación evidente por agua para cambiar su comportamiento. Una ligera humedad o condensación puede ser suficiente para aumentar la adherencia y favorecer la formación de puentes.
3. Observe el comportamiento de la descarga
No se concentre únicamente en si la salida está abierta. Observe el patrón de inicio del flujo. ¿La descarga comienza suavemente y se mantiene estable o presenta pulsaciones? ¿Mejora después de la aireación y vuelve a colapsar rápidamente? Esta diferencia puede ayudar a distinguir entre una restricción en la línea y la formación de arcos internos. Si los procedimientos de seguridad de la planta lo permiten, registre estas observaciones durante varios ciclos en lugar de basarse en un solo evento.
4. Verifique el estado del instrumento instalado
Antes de suponer que un sensor ha fallado, compruebe si su ubicación de montaje sigue siendo adecuada para el patrón real del material dentro del recipiente. La acumulación, las zonas muertas y los canales de flujo locales pueden distorsionar las lecturas. La limpieza del dispositivo puede restablecer temporalmente la precisión, pero una obstrucción repetida sugiere una incompatibilidad de ubicación o tecnología, y no un problema puntual de mantenimiento.
Formas prácticas de reducir la formación de puentes
La mayoría de las mejoras se obtienen adaptando el silo, la salida y las ayudas de flujo al comportamiento real del polvo, en lugar de obligar al polvo a comportarse como un material de flujo más libre. En la operación diaria, varias medidas suelen ser útiles.
En primer lugar, evite dejar el material almacenado innecesariamente durante largos periodos cuando el proceso permita una rotación regular. El estancamiento aumenta la probabilidad de compactación. En segundo lugar, utilice la aireación con cuidado y de manera uniforme. La aireación debe favorecer la descarga cerca de la zona problemática, no limitarse a añadir más aire porque el flujo parezca débil. Los ajustes aleatorios suelen ocultar la causa subyacente.
En tercer lugar, preste atención al estado de la tolva y la salida. El desgaste de las superficies, los depósitos y los cambios geométricos derivados de reparaciones pueden alterar los patrones de flujo más de lo esperado. Un silo que originalmente descargaba bien puede volverse menos fiable con el tiempo si las superficies internas ya no se comportan según lo previsto. Para aplicaciones de polvo distintas de las cenizas volantes, algunas instalaciones que revisan su configuración de almacenamiento también comparan las características de diseño utilizadas enSilos para polvo de alúmina, ya que los materiales igualmente finos suelen poner de relieve la importancia del diseño de la salida, el estado de las paredes y los métodos adecuados de asistencia al flujo. Esta comparación resulta útil como referencia de diseño, pero no sustituye una evaluación adecuada.
Otra medida útil es reducir el número de intervenciones de emergencia que alteran impredeciblemente el lecho de material. Golpear el silo, aplicar vibraciones intensas o accionar el sistema de forma forzada y repetida puede parecer una solución para la obstrucción de hoy, pero aumentar la probabilidad de que mañana se forme un puente. Si es necesario utilizar ayudas de flujo con frecuencia, esto indica que se debe reevaluar el método de operación o la configuración del recipiente, en lugar de normalizar prácticas de recuperación perturbadoras.
Mejorar la precisión del nivel sin complicar excesivamente el sistema
Una medición fiable suele depender menos de añadir más dispositivos y más de elegir un método de verificación realista. En los silos de polvo, una única lectura rara vez debería ser la única base para tomar decisiones operativas. La detección puntual de nivel alto y bajo puede ser útil para la protección, pero la evaluación diaria del inventario es más fiable cuando las señales del proceso se comparan en lugar de analizarse de forma aislada.
Por ejemplo, si una tendencia de nivel muestra pocos cambios durante una descarga confirmada, esto debería activar una inspección aunque el valor absoluto parezca razonable. Si un sensor se recubre repetidamente, pregúntese si una ubicación de montaje diferente lo expondría a una menor acumulación. Si las falsas alarmas se producen principalmente después del llenado, examine si las nubes de polvo entrantes interfieren con el dispositivo durante ese periodo.
También existe aquí una cuestión de disciplina de mantenimiento. Los intervalos de limpieza deben reflejar la tendencia real a la acumulación y no un calendario genérico. Si se limpian con poca frecuencia, las lecturas se desvían sin que nadie lo detecte. Si se limpian con demasiada frecuencia, las personas pueden empezar a considerar inevitables las imprecisiones normales. El mejor enfoque consiste en vincular la frecuencia de mantenimiento a las condiciones operativas observadas, especialmente después de cambios meteorológicos, cambios en el material de origen o periodos de almacenamiento inusuales.
Cuándo es necesario examinar más detenidamente el propio silo
En ocasiones, el equipo de operación hace todo razonablemente bien y el problema sigue reapareciendo. Ese suele ser el momento en que conviene revisar con mayor detenimiento el diseño físico. El tamaño de la salida, el ángulo de la tolva, el acabado interno, la disposición de la aireación y la ubicación del dispositivo de nivel influyen en el comportamiento de un silo de cenizas volantes. Si estos elementos no están alineados con el material almacenado, el mantenimiento repetido solo gestionará los síntomas.
En este punto puede ser útil analizar la configuración de almacenamiento de forma más amplia, en lugar de centrarse únicamente en un componente averiado. El almacenamiento de polvos finos en distintas industrias suele enfrentarse a desafíos de flujo similares, y las lecciones de diseño pueden aplicarse a diferentes materiales. En algunas evaluaciones, categorías de equipos comoSilos para polvo de alúmina se revisan junto con el almacenamiento de cenizas porque llaman la atención sobre detalles como la geometría de descarga y la resistencia a la acumulación, dos factores que afectan a la estabilidad operativa a largo plazo. El objetivo no es afirmar que todos los polvos se comporten igual, sino reconocer que un flujo deficiente suele reflejar una relación entre varios elementos del sistema y no una única pieza defectuosa.
Pequeñas decisiones que evitan que el mismo problema vuelva a aparecer
Una vez corregidas la formación de puentes o las lecturas falsas, el siguiente desafío es evitar que las mismas condiciones regresen silenciosamente. Los mejores hábitos preventivos no son drásticos. Incluyen registrar cuándo aparece el problema, anotar si se produce después de largos periodos de almacenamiento o de determinadas secuencias de llenado, y tratar la discrepancia entre la indicación de nivel y el comportamiento de la salida como una señal de alerta temprana y no como una molestia menor.
También es útil estandarizar la forma en que se responde cuando la descarga se vuelve inestable. Si cada operador utiliza un método de recuperación diferente, el silo experimenta esfuerzos y aportes de aire inconsistentes, lo que dificulta identificar patrones. Una respuesta más controlada y repetible ofrece al personal de mantenimiento y de procesos una mayor posibilidad de identificar la causa real.
En definitiva, un funcionamiento estable parte del respeto por el material. Un silo de cenizas volantes no es difícil porque sea complicado, sino porque los polvos finos reaccionan con intensidad ante pequeños cambios que suelen pasarse por alto. Cuando se combinan hábitos operativos adecuados, comprobaciones realistas de los instrumentos y la disposición a revisar el diseño del silo cuando sea necesario, la formación de puentes se vuelve menos frecuente y las lecturas falsas resultan más fáciles de detectar antes de que interrumpan el proceso.
Publicaciones relacionadas
- ▶ Cómo gestiona un silo de sólidos a granel el llenado neumático y la descarga por gravedad
- ▶ ¿Qué es un silo para graneles secos y cuándo lo necesita una fábrica?
- ▶ ¿Pueden integrarse los silos de almacenamiento de materiales a granel secos en los sistemas de dosificación existentes controlados por PLC?
- ▶ ¿Los silos para graneles secos diseñados para cumplir con API 650 satisfacen los requisitos de la Sección VIII de ASME?
- ▶ ¿Es viable el almacenamiento de sólidos a granel en silos de acero inoxidable para pequeños distribuidores agroquímicos?
- ▶ ¿Cómo funcionan los sensores de nivel por vibración en silos de acero inoxidable con recubrimiento en polvo?
Mensaje en línea